التحكم الرقمي في الجودة وتتبع القطع في صناعة السيارات
تاريخ النشر: 11 أكتوبر 2026 • مدة القراءة: 9 دقيقة • آخر تحديث: 11 أكتوبر 2026
دليل عملي يشرح كيف تتكامل القياسات الرقمية وسجلات الإنتاج وتتبع القطع في صناعة السيارات، وما الأسئلة التي تساعد على تقييم نظام الجودة.
المحتويات
يعتمد التحكم الرقمي في الجودة بصناعة السيارات على أجهزة القياس والبرمجيات وسجلات الإنتاج للتحقق من مطابقة القطعة أو خطوة التصنيع لمتطلبات فنية محددة. أما تتبع القطع فيربط المنتج بمواد التصنيع والدفعة وخطوات المعالجة التي مر بها. يوضح هذا الدليل الفرق بين المفهومين، وكيفية عملهما معاً في خط الإنتاج، والبيانات المفيدة، والأسئلة العملية التي يمكن طرحها عند تقييم نظام للجودة.
ما الذي يغيّره التحكم الرقمي في الجودة؟
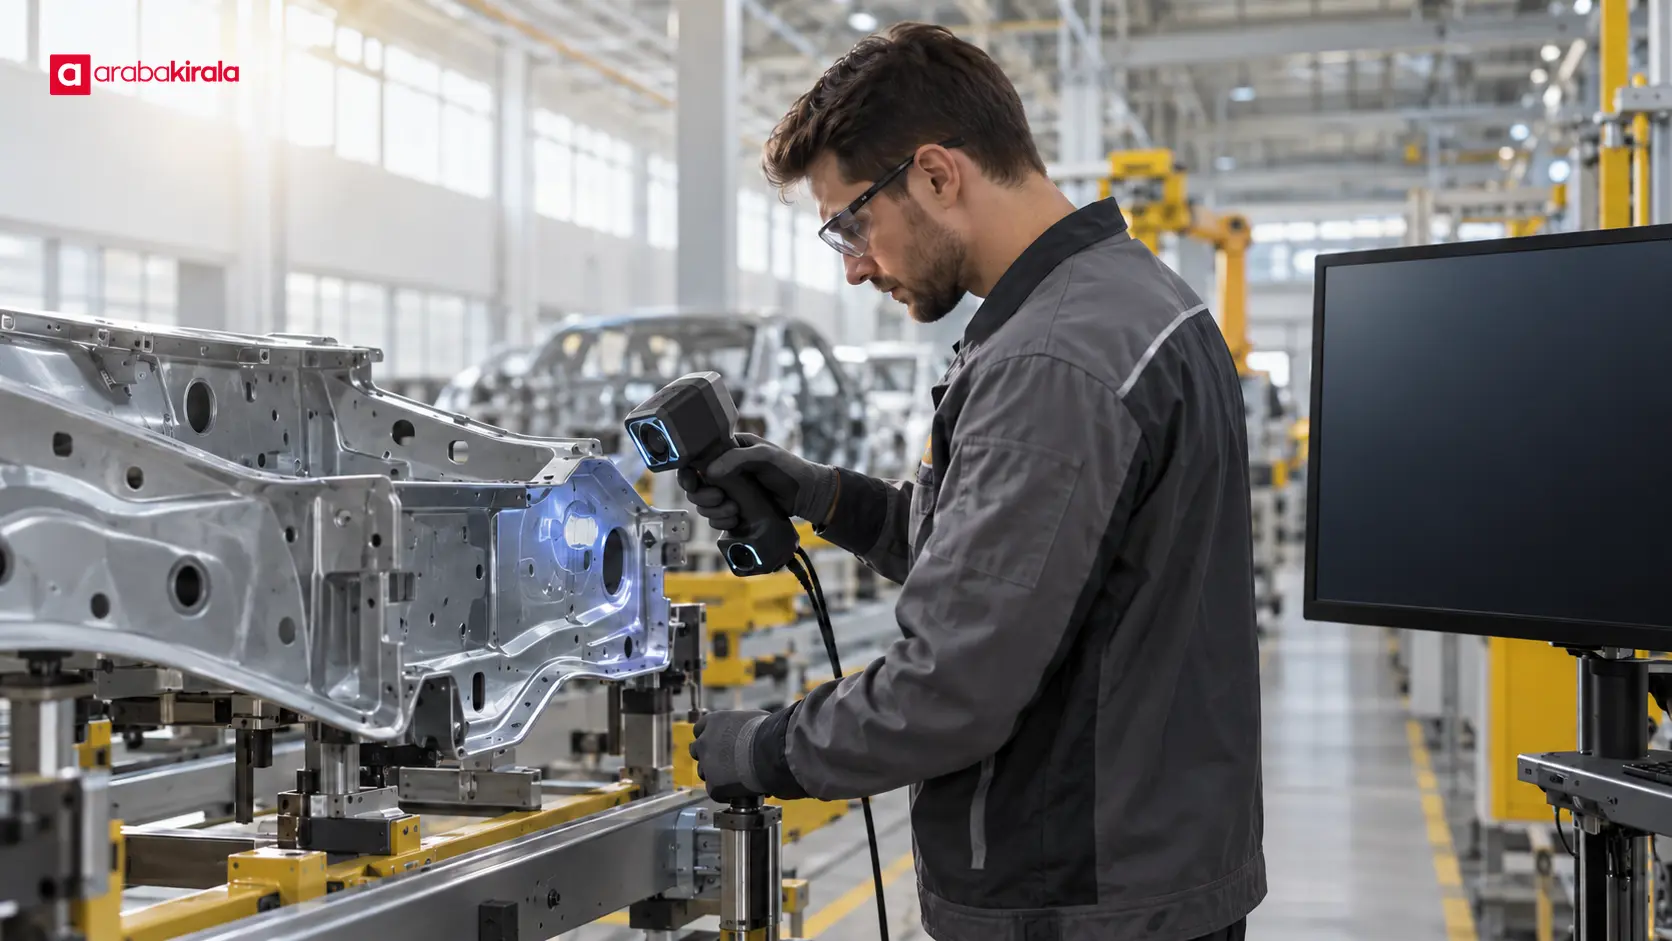
لا يتغير الهدف الأساسي من ضبط الجودة: تقييم مدى مطابقة الناتج لمتطلبات التصميم والإنتاج. ما يتغير هو طريقة أخذ القياس وتسجيله وربطه بسياق التصنيع. فقد يرسل جهاز قياس قيمة إلى سجل إلكتروني، ثم يرتبط السجل بمعرّف القطعة والوقت ومحطة الإنتاج ومعلومات جهاز القياس. عندئذ يمكن مراجعة النتيجة ضمن سياقها بدلاً من بقائها رقماً منفرداً على ورقة.
هذا لا يعني اختفاء الفحص اليدوي. فقد يجري المشغل فحصاً بصرياً أو يقيس عينة أو يتحقق من نتيجة نظام آلي. ويمكن للأتمتة تسريع القياسات المتكررة وزيادة اتساقها، لكن ينبغي أن تناسب الطريقة الخاصية المراد فحصها، وأن تكون المعدات في حالة مناسبة، وأن تُربط النتيجة بالقطعة الصحيحة. فالسجل الرقمي وحده لا يثبت صلاحية القطعة؛ إذ تظل معايير القبول وموثوقية القياس وآلية اتخاذ القرار مهمة.
الفرق بين القياس والفحص والقرار
القياس هو إسناد قيمة إلى خاصية. والفحص هو مقارنة القيمة بمتطلب فني معتمد. أما القرار فيحدد كيفية التعامل مع القطعة أو العملية. يساعد الفصل بين هذه الخطوات على قراءة سجلات الجودة الرقمية بطريقة سليمة. قد تُسجّل قيمة قطر مثلاً، لكن معيار قبولها وعدم يقين القياس والإجراء الذي يبدأ عند اكتشاف انحراف معلومات منفصلة.
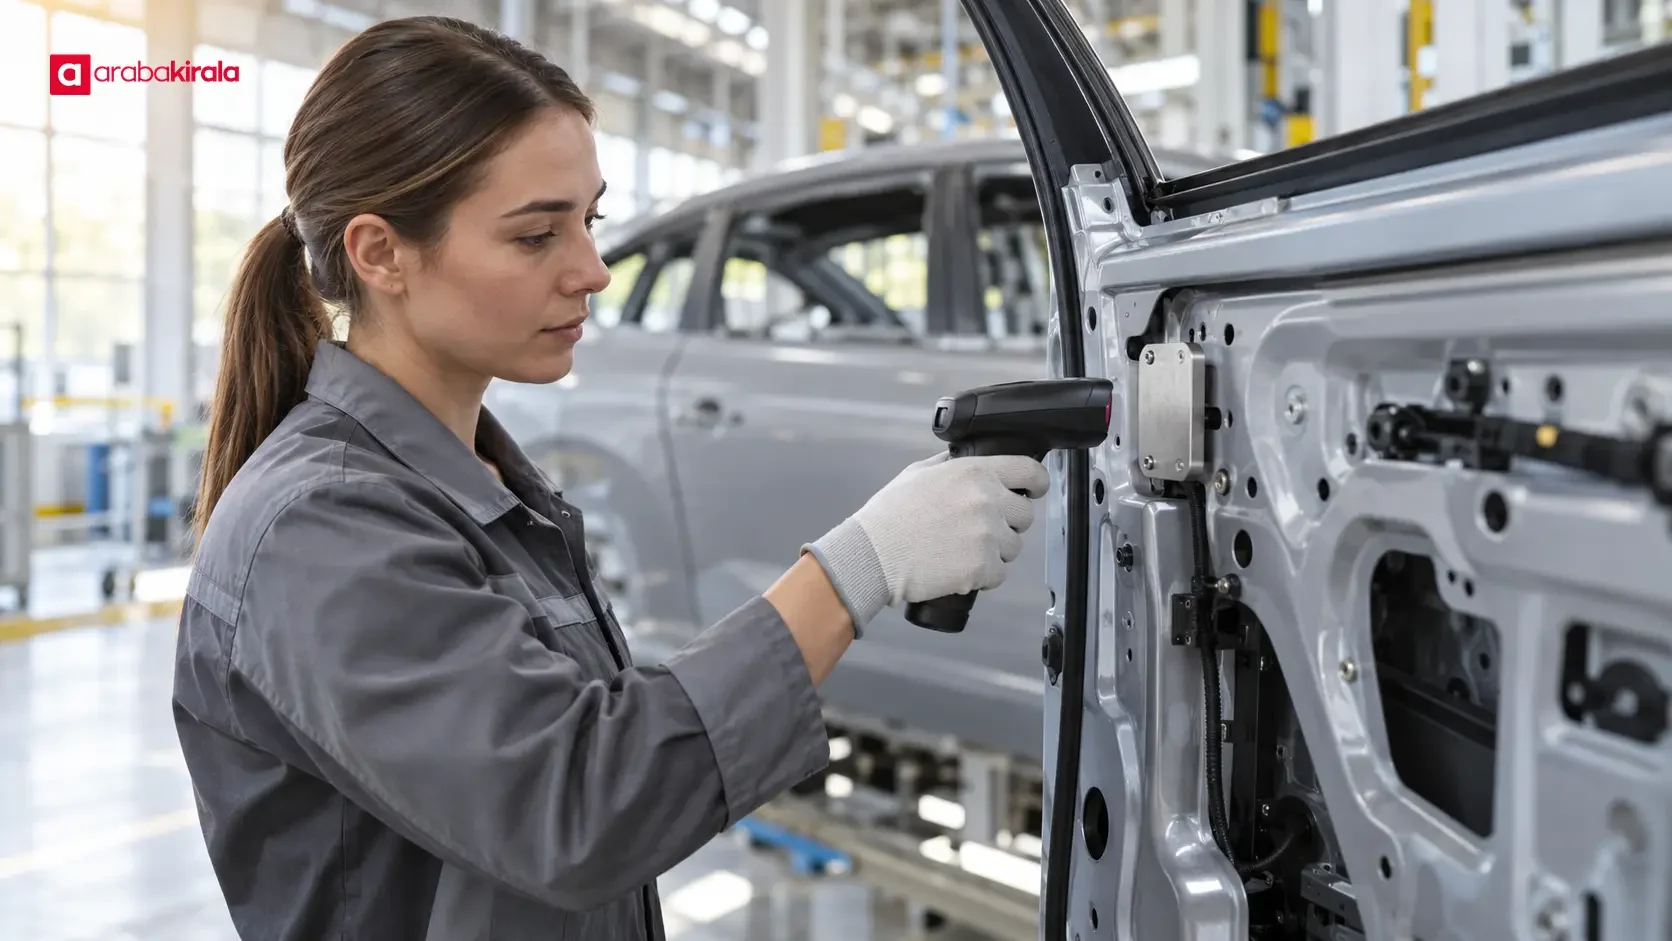
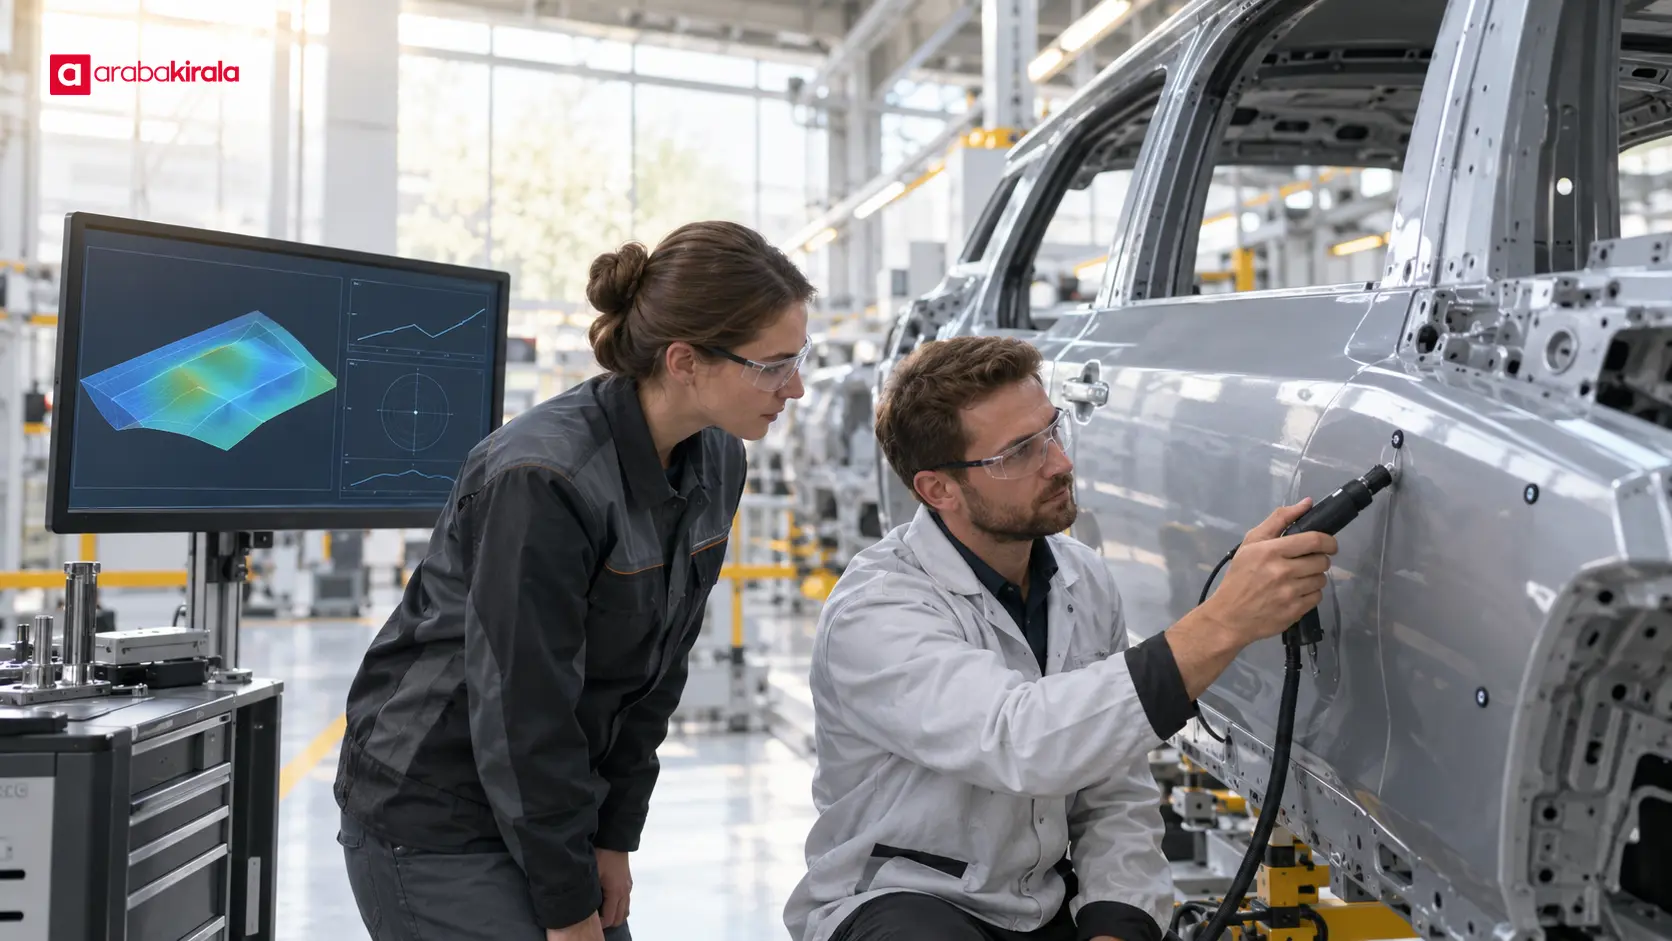
تختلف طرق الفحص باختلاف القطعة والخاصية. فالمقاييس التلامسية والأنظمة البصرية والفحص بالكاميرا ومراقبة عزم الربط والاختبارات الوظيفية تنتج أنواعاً مختلفة من البيانات. قد تصنف الكاميرا عيباً سطحياً، بينما يقيس نظام الإحداثيات خصائص هندسية. ويمكن لسجل عزم الربط في محطة تجميع أن يبين ما إذا كانت عملية التثبيت ضمن نطاقها المحدد، لكنه لا يثبت بمفرده جودة التجميع كله.
كيف يعمل تتبع القطع؟
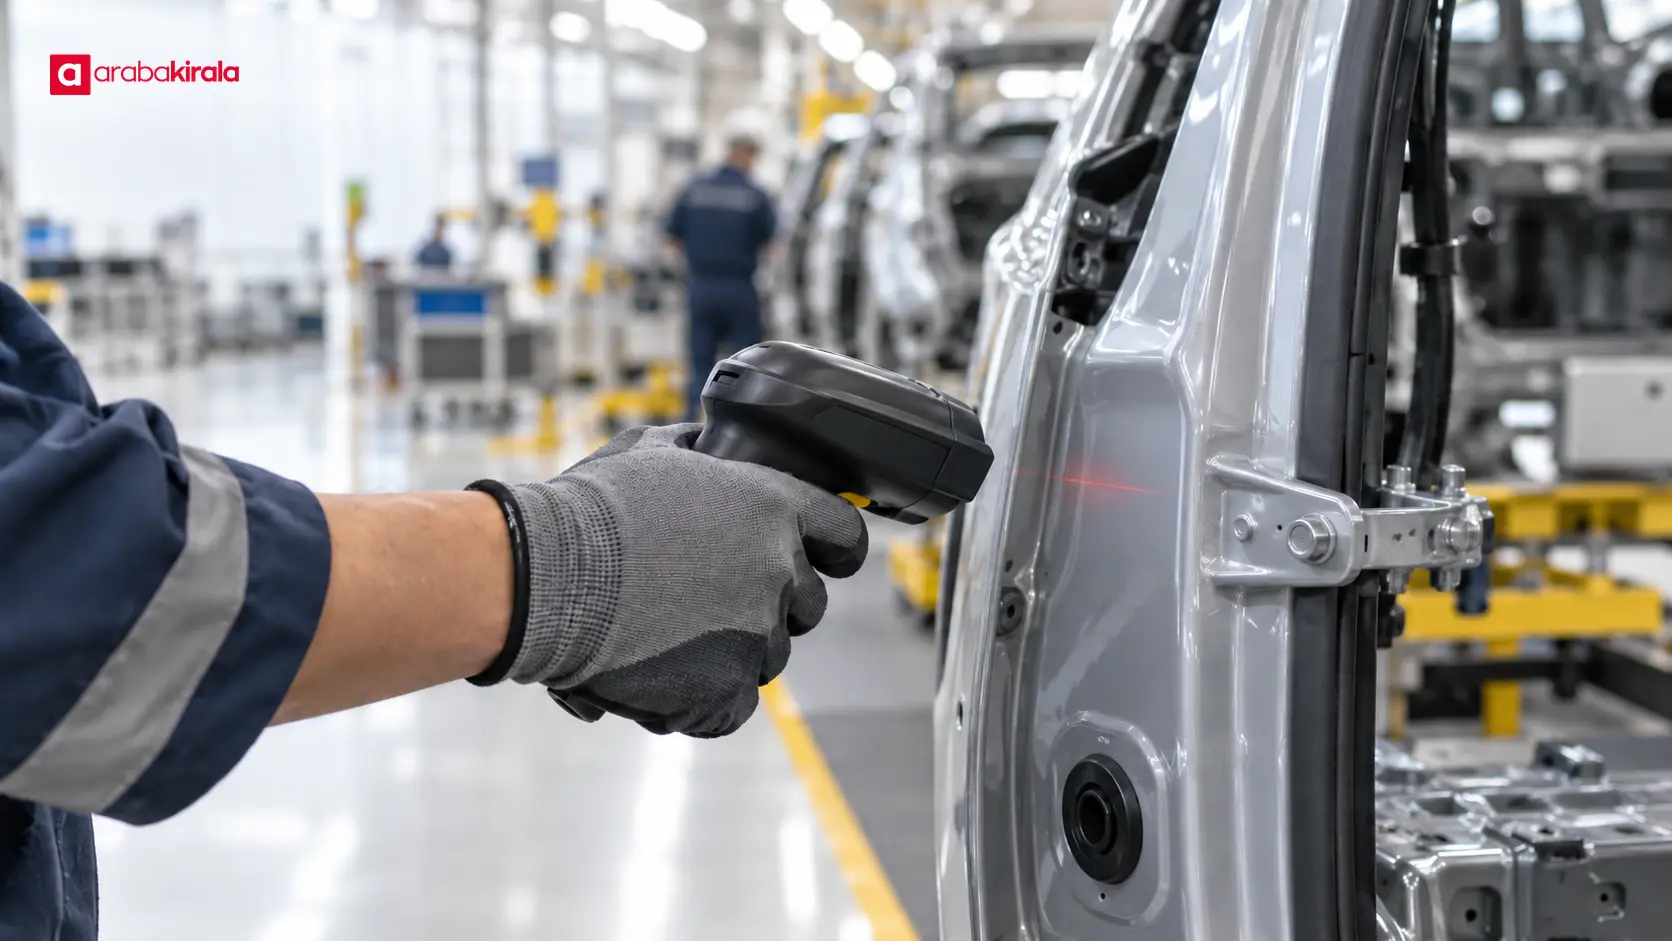
يسجل التتبع هوية القطعة وصلاتها بتاريخ الإنتاج. ويمكن تحديد الهوية برقم قطعة أو رقم تسلسلي أو معرّف دفعة. ويتوقف الأسلوب المناسب على طبيعة المنتج وتنظيم التصنيع ومتطلبات العميل. وقد يُنشأ السجل عبر رمز أو ملصق أو وسم مباشر على القطعة أو أمر إنتاج رقمي. المهم أن يُقرأ المعرّف باتساق أثناء مراحل الإنتاج وأن يُطابق بالسجلات ذات الصلة.
قد يتضمن تاريخ الإنتاج دفعة المواد ومحطات المعالجة ونتائج الفحص وخطوات إعادة العمل والبيانات الزمنية المرتبطة بها. ولا تحتاج كل العمليات إلى المستوى نفسه من التفاصيل؛ فالبيانات المطلوبة تتحدد بحسب المخاطر والتصميم ومتطلبات العميل. ويساعد التتبع على تحديد نطاق التحقيق عند اكتشاف عيب أو انحراف في العملية، كما يتيح للفرق الاستناد إلى السجلات لمعرفة ما إذا كان التحقيق ينبغي أن يركز على محطة معينة أو دفعة مواد أو جزء آخر من العملية.
كيف تُجمع بيانات الإنتاج؟
تأتي بيانات الجودة في كثير من المصانع من مصادر متعددة، مثل أجهزة القياس وأنظمة الكاميرات ومنصات الاختبار وإدخالات المشغلين ومعدات الإنتاج. ويتطلب ربط هذه المصادر بالقطعة نفسها معرّفات مشتركة ومعلومات زمنية متوافقة. فإذا قُرئ رمز القطعة خطأً أو لم تتزامن الساعات أو أُدخلت قيمة بشكل غير صحيح، فقد يُربط قياس صحيح من الناحية الفنية بسجل إنتاج غير صحيح. لذلك ينبغي أن يشمل تصميم جمع البيانات خطوات العمل ومنع الأخطاء، إلى جانب اختيار المستشعرات والبرمجيات.
تحدد خطة الفحص الخاصية التي ستُفحص والمرحلة والطريقة وتكرار الفحص، وينبغي أن تدعمها تعليمات تحقق قابلية تكرار القياس. وقد يؤثر تغير حالة المعدات أو طريقة القياس في إمكانية مقارنة السجلات. وإذا استُخدم مثبت مختلف أو إصدار برمجي جديد، فإن توثيق التغيير يساعد على تفسير النتائج ومقارنتها لاحقاً.
مراقبة العملية إحصائياً والتعامل مع الانحراف
تتيح مراقبة العملية دراسة تغير النتائج بمرور الوقت، إضافة إلى تقييم نتيجة كل قطعة. ويمكن لأدوات مثل خرائط الضبط إظهار الاتجاهات أو التحولات غير المعتادة في القياسات. ويجب التمييز بين حدود الضبط والتفاوتات المسموح بها للمنتج: فالتفاوت يحدد متطلب المنتج، أما حدود الضبط فتساعد على تقييم السلوك الإحصائي لبيانات العملية. وقد تبدو العملية مستقرة مع أنها لا تحقق متطلبات المنتج، كما قد تخفي القياسات الواقعة ضمن المواصفات تغيراً في العملية.
عند ظهور انحراف، تتحقق الفرق أولاً من صلاحية القياس وربطه بالقطعة الصحيحة. ثم يمكن مراجعة الفترة الزمنية المعنية والآلة أو المحطة ودفعة المواد والسجلات الأخرى ذات الصلة. إغلاق التنبيه دون بحث السبب لا يعالج احتمال تكرار المشكلة. وينبغي توثيق الإجراء التصحيحي بحيث يمكن مراجعة السبب وكيفية التحقق من النتيجة. تدعم هذه الخطوات التعاون بين فريقي الجودة والإنتاج وتساعد على تحديد المنتجات التي قد تكون متأثرة.
ما الذي ينبغي مراجعته في النظام الرقمي؟
تظهر قيمة نظام الجودة في مدى دعمه للقرارات الموثوقة، لا في حجم البيانات المعروضة على الشاشة. وعند مراجعة عملية تصنيع أو توريد، يمكن توضيح النقاط التالية:
- هوية القطعة: كيف يُتحقق من ارتباط كل قياس بالقطعة أو الدفعة أو أمر الإنتاج الصحيح؟
- طريقة القياس: هل تناسب المعدات والطريقة الخاصية المراد فحصها، وكيف تُراقب قابلية التكرار؟
- سلامة البيانات: هل يمكن تتبع تعديلات السجلات وإجراءات المستخدمين ومعلومات المعدات؟
- التعامل مع الانحراف: من يراجع نتيجة عدم المطابقة، وما السجلات التي تُحفظ، وكيف يعاد التحقق؟
- الربط بين الأنظمة: هل ترتبط سجلات القياس والإنتاج والمواد بمعرّفات مشتركة؟
- الإشراف البشري: ما حدود القرارات الآلية وكيف تُعالج الحالات الاستثنائية؟
تساعد هذه الأسئلة على فهم نضج العملية من دون افتراض أن برنامجاً أو جهازاً معيناً يعطي النتيجة نفسها في كل منشأة. وقد يتطلب منتج جديد أو خط إنتاج مختلف أو تغيير النظام إعادة تقييم نطاق التحقق. كما أن صلاحيات الوصول إلى البيانات وفترة الاحتفاظ بها وطريقة نسخ السجلات احتياطياً مهمة لإدارة المعلومات وسجلات الجودة.
دور العاملين وموثوقية السجلات
لا تلغي الرقمنة دور المشغلين واختصاصيي الجودة. فاختيار القطعة الصحيحة وتجهيز سطح القياس والإبلاغ عن حالة غير معتادة كلها أمور تؤثر في موثوقية النتيجة. وقد تزيد الواجهة المربكة احتمال اختيار سجل غير صحيح أو ترك بيانات ناقصة. لذلك لا تقل أهمية التدريب وتعليمات العمل المحدثة وتحديد المسؤوليات عن أهمية النظام التقني نفسه.
في الفحص البصري الآلي، قد تؤثر الإضاءة وموضع الكاميرا وحالة السطح وأنواع العيوب التي تتعرف إليها الخوارزمية في النتائج. وينبغي فهم ظروف اتخاذ النظام للقرار والحالات التي يحيلها إلى مراجعة بشرية، كما يلزم إعادة تقييم أدائه إذا تغيرت ظروف الإنتاج. وتوضح هذه النقاط أن الأتمتة والذكاء الاصطناعي لا يغنيان عن الإشراف على نظام القياس ذاته.
تحويل البيانات إلى دورة تحسين
إذا احتُفظ بسجلات الجودة للتدقيق أو إعداد التقارير فقط، ظل أثرها في تحسين الإنتاج محدوداً. ويمكن أن يوفر تحليل الانحرافات المتكررة بحسب المنتج أو المحطة أو الوردية أو المادة نقطة بداية للتحقيق. لكن وجود ارتباط بين عاملين لا يثبت وحده أن أحدهما سبب الآخر؛ إذ يحتاج الأمر إلى مراجعة ميدانية والتحقق من القياس وتقييم منضبط. وإذا أفضت النتائج إلى تعديل تعليمات العمل أو خطة صيانة المعدات، فينبغي متابعة النتائج بعد التعديل أيضاً.
تعرض لوحة المتابعة المفيدة عدداً محدوداً من المؤشرات ذات المعنى، مثل توزيع حالات عدم المطابقة أو اتجاه إعادة العمل أو تغير القياسات بمرور الوقت أو حالة الإجراءات المفتوحة. ويحتاج كل مؤشر إلى تعريف ونطاق وطريقة تحديث واضحة. فإذا حسبت الفرق المؤشر نفسه بطرق مختلفة، فقد تصبح المقارنة مضللة. وينبغي أن تسهل الرسوم المراجعة الفنية من دون إخفاء البيانات الناقصة أو التعريفات غير الواضحة.
الخلاصة: خطوات عملية للبدء
يجعل التحكم الرقمي في الجودة نتائج القياس قابلة للاستخدام عبر ربطها بالمنتج وخطوات الإنتاج الصحيحة. ويتيح تتبع القطع مراجعة تاريخ المنتج عند الحاجة، بشرط اتساق المعرّفات وموثوقية السجلات ووضوح التعامل مع الانحرافات. للبدء، اختَر خاصية مهمة في المنتج، وارسم تدفق القياس والتسجيل الحالي من بدايته إلى نهايته، وحدد مواضع الخلل في ربط الهوية والأخطاء المحتملة، ثم نفّذ تحققاً محدود النطاق. بعد ذلك، راجع النتائج مع فرق الإنتاج والجودة وأنظمة المعلومات قبل اتخاذ قرار التوسع استناداً إلى الأدلة.
الأسئلة الشائعة
هل التحكم الرقمي في الجودة هو نفسه التحكم الآلي في الجودة؟
لا. يشمل التحكم الرقمي أخذ القياسات أو تسجيل البيانات أو تحليلها إلكترونياً. أما التحكم الآلي فيصف تنفيذ بعض خطوات القياس أو اتخاذ القرار دون تدخل بشري مباشر. وقد يتضمن النظام الرقمي تحققاً يدوياً، كما يمكن لنظام آلي حفظ نتائجه رقمياً.
هل تحتاج كل قطعة إلى رقم تسلسلي كي تكون قابلة للتتبع؟
لا توجد طريقة تعريف واحدة تناسب كل خطوط الإنتاج. فالرقم التسلسلي يحدد منتجاً بعينه، بينما يعرّف رقم الدفعة مجموعة من القطع. ويتحدد مستوى التفاصيل المطلوب بحسب مخاطر المنتج وعملية التصنيع ومتطلبات العميل.
هل يثبت تسجيل القياس رقمياً أن النتيجة صحيحة؟
لا. يثبت السجل أن النتيجة حُفظت، لكن موثوقيتها تعتمد أيضاً على ملاءمة الطريقة وحالة المعدات وربط القياس بالقطعة الصحيحة ووضوح معايير القبول. لذلك ينبغي تقييم أداء نظام القياس بصورة مستقلة.
هل حدود الضبط هي نفسها تفاوتات المنتج؟
لا. يحدد تفاوت المنتج متطلباً فنياً للقطعة، بينما تساعد حدود الضبط على مراقبة السلوك الإحصائي لقياسات العملية. وهما يجيبان عن سؤالين مختلفين ويمكن تفسيرهما معاً.
هل يمنع تتبع القطع حدوث مشكلة في الجودة؟
التتبع وحده لا يمنع العيوب، لكنه يساعد بعد اكتشاف المشكلة على تحديد المنتجات أو المواد أو خطوات المعالجة التي قد تكون متأثرة. ويتطلب المنع تحليل السبب وإجراء التعديلات المناسبة في العملية.
من أين يبدأ مشروع التحكم الرقمي في الجودة؟
ابدأ بخاصية محددة في المنتج تهم فيها دقة القياس والتتبع. راجع خطة الفحص الحالية والمعدات وهوية القطعة وتدفق السجلات. نفّذ تحققاً محدوداً، وافحص جودة البيانات وسير عمل المشغلين، ثم وسّع النطاق بناءً على النتائج.
إخلاء المسؤولية القانونية: جميع المحتويات والمقالات والمعلومات الواردة على موقع Araba Kirala مقدمة لأغراض إعلام المستخدمين فقط. لا تشكل أي معلومات منشورة على هذا الموقع نصيحة أو توجيهاً قطعياً. لا تتحمل شركة Araba Kirala Teknoloji A.Ş. ومؤلفوها المسؤولية عن أي أضرار مباشرة أو غير مباشرة قد تنشأ عن تطبيق المعلومات الواردة على الموقع. لجميع أسئلتكم وطلباتكم المتعلقة بتأجير السيارات، يرجى التواصل مع مكاتبنا التي ستستأجرون منها السيارة.