Otomobil Üretiminde Kalite Kontrol Hangi Aşamaları Kapsar?
Yayın Tarihi: 6 Ekim 2026 • Okuma Süresi: 6 dk. • Son Güncelleme: 6 Ekim 2026
Otomobil üretiminde kalite kontrolün malzeme kabulünden son araç testlerine uzanan aşamalarını, ölçüm ve izlenebilirliğin rolünü öğrenin.
İçindekiler
- Kalite kontrol neyi ifade eder?
- Kontroller üretimin hangi aşamalarında yapılır?
- 1. Malzeme ve parça kabulü
- 2. Gövde ve yapı üretimi
- 3. Boya ve kaplama
- 4. Montaj ve bağlantılar
- Ölçüm, otomasyon ve izlenebilirlik nasıl çalışır?
- Üretim sonundaki araç kontrolleri
- Bir uygunsuzluk bulunduğunda ne olur?
- Kalite kontrol neden araç kullanıcısını ilgilendirir?
- Kısa özet ve sonraki adım
Otomobil üretiminde kalite kontrol, bitmiş araca son anda bakmaktan ibaret değildir. Parçaların tesise kabulünden gövde üretimine, montajdan işlev testlerine kadar her aşamada ürünün tanımlı teknik gerekliliklere uyup uymadığı incelenir. Bu rehberde kontrollerin nerelerde yapıldığını, ölçüm ve kayıtların neden önemli olduğunu ve üretim sonunda hangi tür doğrulamaların gerçekleştirildiğini öğreneceksiniz.
Kalite kontrol neyi ifade eder?
Kalite kontrol, üretilen parça veya aracın belirlenen ölçülere, işlevlere ve güvenlik gerekliliklerine uygunluğunu değerlendiren faaliyetlerin bütünüdür. Kontrol, üretim sürecinin tamamından ayrı bir son kapı değildir; üretim adımlarına yerleştirilmiş ölçüm, gözlem ve testlerden oluşur. Bir ölçüm beklenen aralığın dışındaysa ilgili parça veya işlem incelenebilir, düzeltme yapılabilir ve sonuç yeniden doğrulanabilir.
Kalite güvencesiyle kalite kontrolü ayırmak yararlıdır. Kalite güvencesi, sürecin hataları önleyecek biçimde tasarlanmasına odaklanır: iş talimatları, ekipman bakımı, personel eğitimi ve tedarikçi süreçleri buna örnek verilebilir. Kalite kontrol ise ortaya çıkan parçanın ya da aracın bu düzenlemelere uygunluğunu ölçer. İkisi birlikte çalışır; yalnızca son kontrolde kusur aramak, kusurun kaynağını ortadan kaldırmaz.
Kontroller üretimin hangi aşamalarında yapılır?
1. Malzeme ve parça kabulü
Üretime girecek sac, cam, elektronik bileşen, bağlantı elemanı ve diğer parçalar tanımlama ve uygunluk kontrollerinden geçebilir. Parça kodu, miktar, yüzey durumu ve gerekli ölçüler kontrol edilir; ürün grubuna göre sertifika veya tedarikçi kayıtları da incelenebilir. Amaç, yanlış veya hasarlı malzemenin sonraki iş adımlarına fark edilmeden taşınmasını önlemektir.
Her parçaya aynı test uygulanmaz. Kontrolün kapsamı parçanın işlevine, riskine, teknik şartına ve üretim planına göre belirlenir. Örneğin görünür yüzeye sahip bir panelde çizik veya ezik aranırken, elektriksel bir bileşende bağlantı veya işlev ölçümü öne çıkabilir. Kontrol sonuçlarının parti veya parça kimliğiyle ilişkilendirilmesi, gerektiğinde iz sürmeye yardımcı olur.
2. Gövde ve yapı üretimi
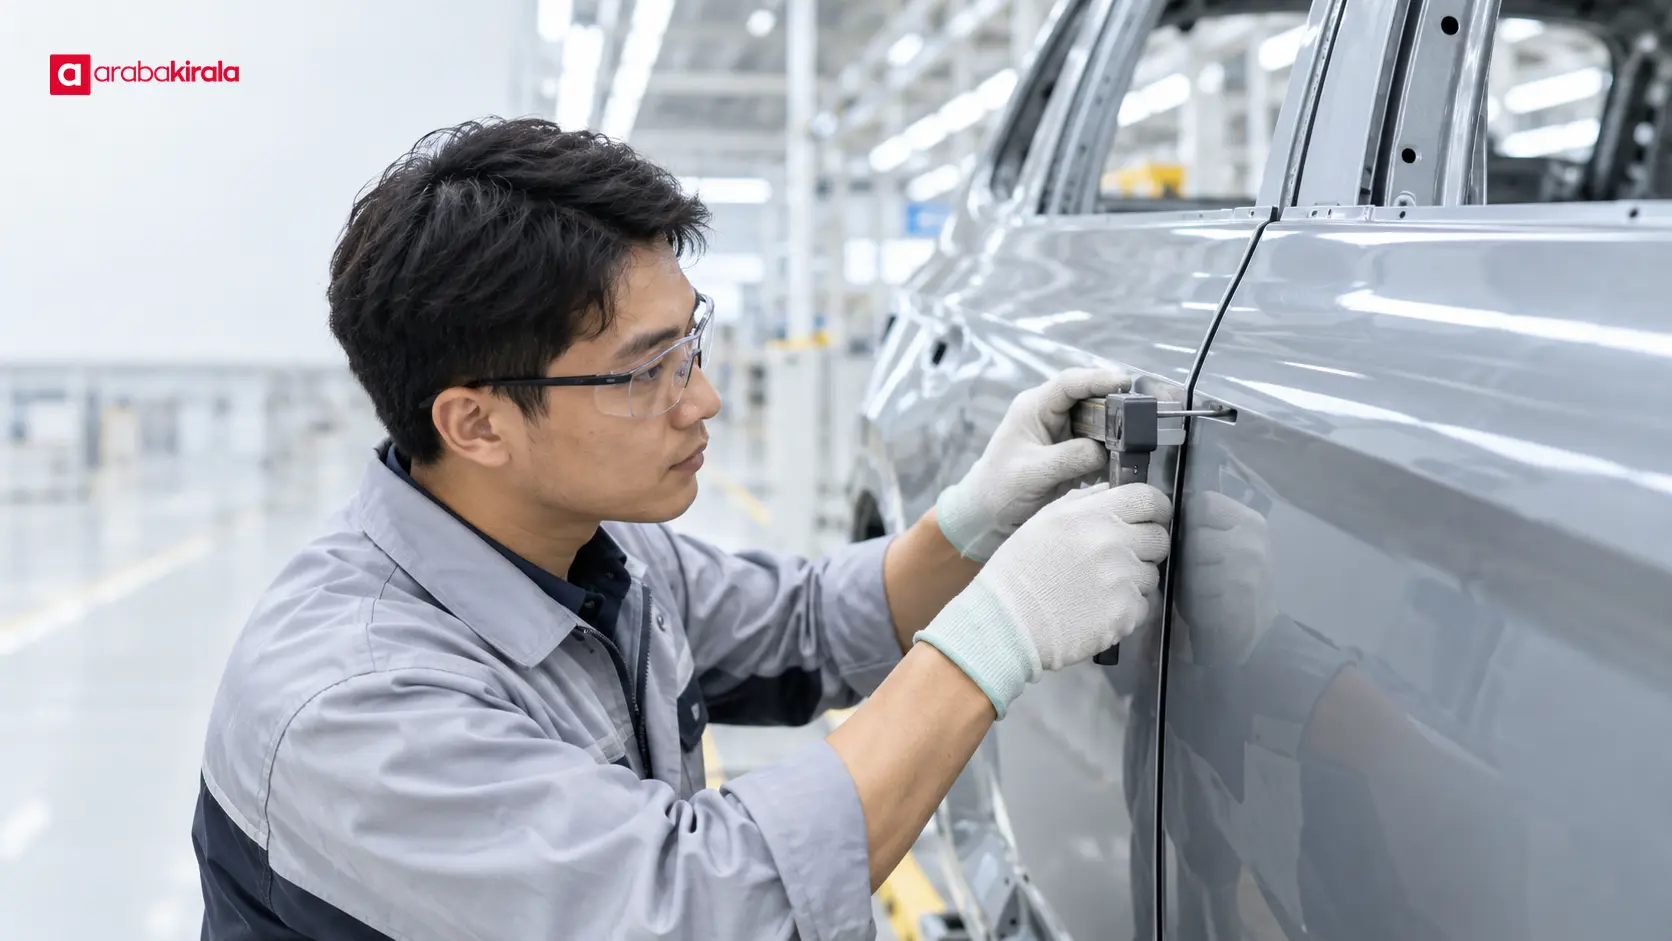
Gövde panelleri şekillendirilirken ve birleştirilirken boyut, konum ve yüzey kalitesi takip edilir. Lazer tarayıcı, ölçüm fikstürü veya başka ölçüm sistemleri belirli referans noktalarının yerini karşılaştırabilir. Kapı açıklıkları ve paneller arasındaki boşluklar, sonraki montajın düzgün ilerlemesine katkı sağlayan geometrik ölçümlerdendir.
Birleştirme işlemlerinde kaynak noktalarının konumu ve bağlantının niteliği, seçilen sürece uygun yöntemlerle izlenebilir. Boya öncesi yüzey incelemesi de önem taşır; pürüz veya kir, kaplama kalitesini etkileyebilir. Bu aşamadaki kontrol yalnızca görünüş için yapılmaz: parçaların doğru oturması, sonraki işlemlerin tekrarlanabilirliğini de destekler.
3. Boya ve kaplama
Kaplama sürecinde yüzey hazırlığı, boya uygulaması ve kurutma gibi birbirini izleyen işlemler bulunur. Kontrol noktaları, kaplama bütünlüğü ve görünür yüzeydeki kusurlar gibi özelliklere odaklanabilir. Renk, parlaklık veya kaplama kalınlığı gibi ölçütler üreticinin teknik tanımına göre ölçülür; dış ortam koşulları ya da üretim partileri arasında tutarlılığın izlenmesi bu ölçümlerin amaçlarındandır.
Toz, akıntı, kabarcık veya yüzeyde belirgin dalgalanma gibi kusurlar, inceleme sırasında değerlendirilir. Bir sorun saptandığında düzeltme yöntemi parçaya ve sürece bağlıdır. Bu yüzden tek bir kusur adı, her araçta aynı işlem uygulanacağı anlamına gelmez; karar üretim standardı ve teknik değerlendirme çerçevesinde verilir.
4. Montaj ve bağlantılar
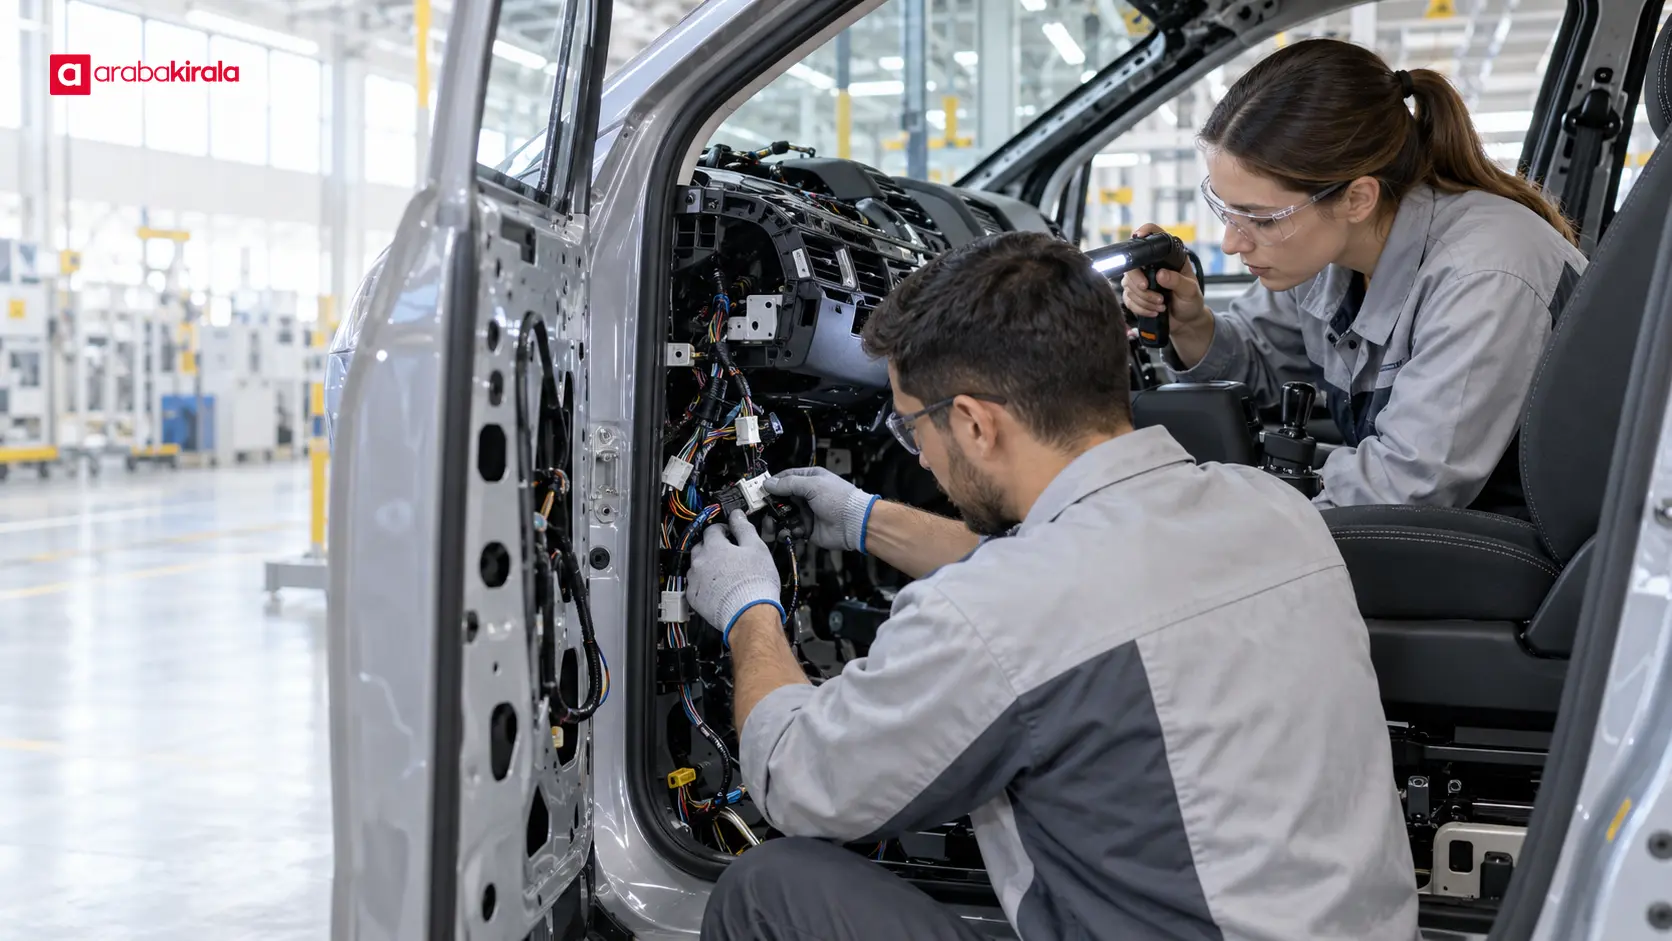
Montaj hattında koltuklar, emniyet sistemleri, camlar, kapılar, elektrik kabloları ve diğer donanımlar araca yerleştirilir. Parçanın doğru varyantta olup olmadığı, yönü ve bağlantı noktalarına uygunluğu kontrol edilir. Sıkma işlemlerinde tork kontrollü aletler, bağlantının öngörülen yöntemle yapılmasına yardımcı olur; cihaz kayıtları bazı süreçlerde işlem izlenebilirliğini destekler.
Elektrik ve elektronik sistemlerin montajında kablo güzergâhı, soketlerin oturması ve bağlantıların güvenli biçimde sabitlenmesi incelenebilir. Hava yastığı veya fren sistemi gibi güvenlik açısından kritik parçalar için üretim sürecine özgü doğrulamalar uygulanır. Bunlar, araç sahibinin bakım talimatlarının yerine geçen işlemler değildir; üretim sırasında tamamlanan kalite adımlarıdır.
Ölçüm, otomasyon ve izlenebilirlik nasıl çalışır?
Üretimde kalite kontrol hem insan gözleminden hem de ölçüm cihazlarından yararlanır. Kamera sistemleri yüzey kusurlarını veya parça varlığını tarayabilir; tork aletleri sıkma işlemini izleyebilir; ölçüm cihazları geometrik farkları gösterebilir. Otomasyon hızlı ve tekrar edilebilir kontrol olanağı sunar, ancak sınırları vardır: cihazın doğru ayarlanması, yönteminin doğrulanması ve sonuçların uygun biçimde yorumlanması gerekir.
İzlenebilirlik, bir parçanın veya işlemin hangi üretim koşullarında gerçekleştiğini kayıtlardan takip edebilme becerisidir. Seri ya da parti numarası, istasyon bilgisi ve ölçüm sonucu gibi veriler bir araya getirilebilir. Böylece sonradan görülen bir uygunsuzlukta ilgili süreç veya ürün grubu daha hedefli incelenebilir. Kayıtlar, üretimi izlemek ve düzeltici faaliyetin işe yarayıp yaramadığını görmek için de kullanılır.
Üretim sonundaki araç kontrolleri
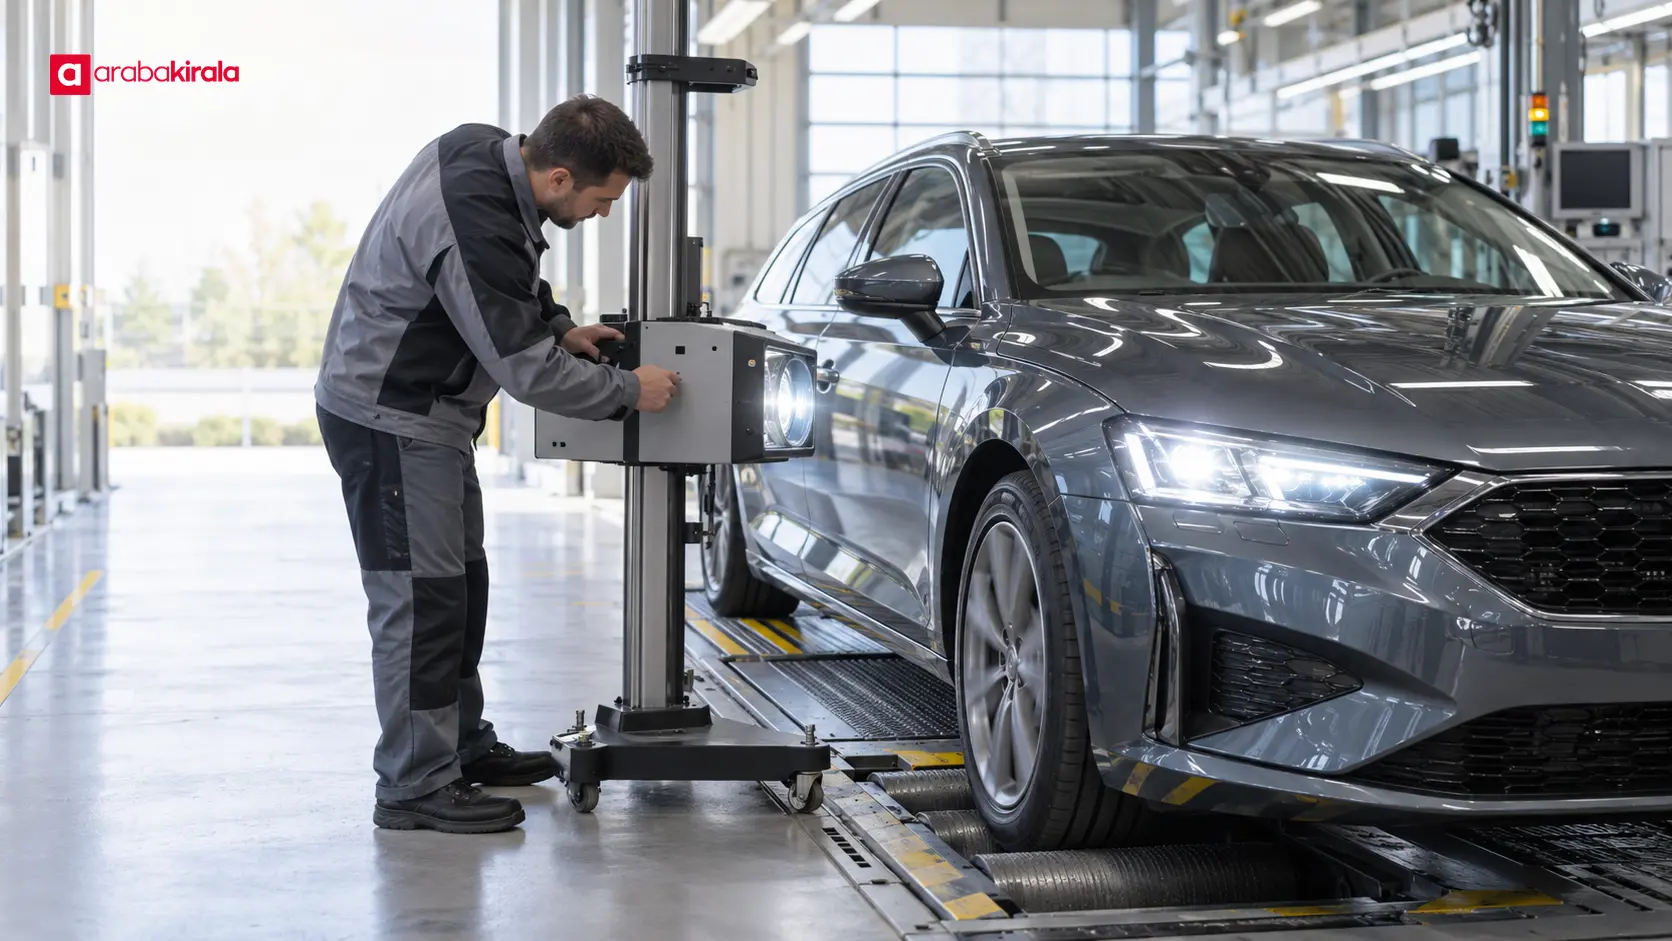
Montaj tamamlandığında araç, üretim planına göre bir dizi işlev ve görünüm kontrolünden geçer. Aydınlatma, gösterge uyarıları, camlar, kapı kilitleri, silecekler ve klima gibi donanımların çalışması değerlendirilebilir. Lastik ve tekerlek montajı, akışkan seviyeleri veya araç içi uyarılar gibi noktalar da ilgili kontrol planına dâhil olabilir.
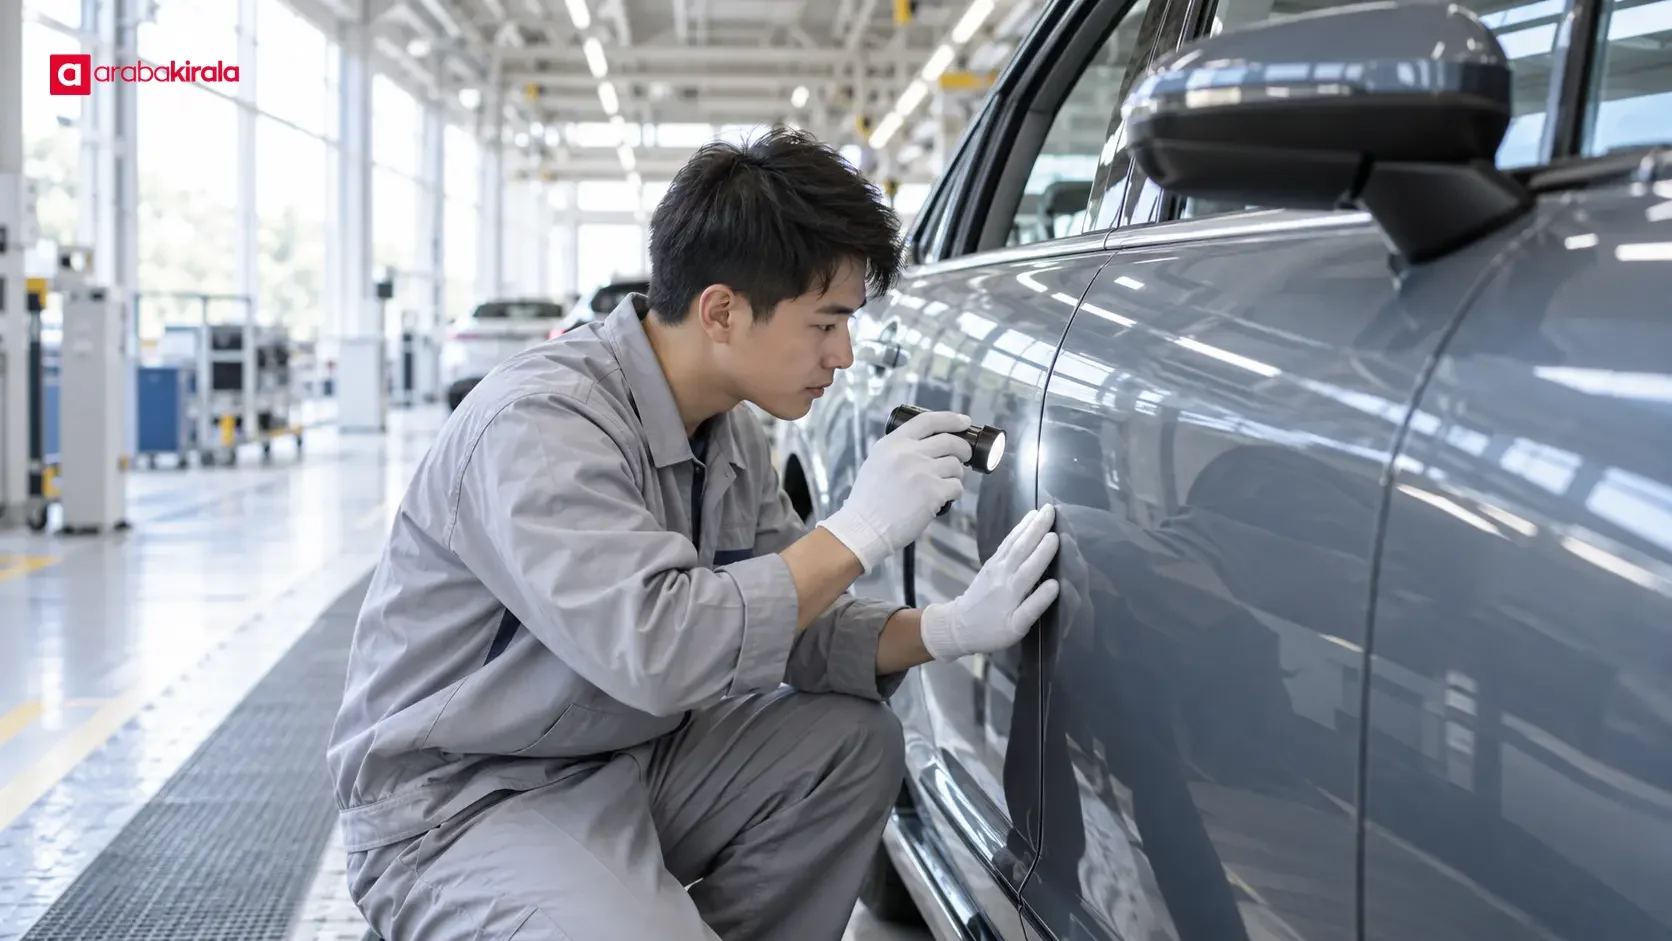
Üretim tesislerinde fren, direksiyon veya sürüş davranışını değerlendiren test düzenekleri bulunabilir. Bazı araçlar su sızdırmazlığı ya da yol benzeri koşullarda işlev kontrolünden geçirilir. Her üretim tesisinin aynı test ekipmanını kullandığı veya her araca aynı ek testleri uyguladığı varsayılmamalıdır. Kontrol planı; araç tipi, üretim süreci ve teknik gerekliliklere göre düzenlenir.
Bu son kontroller, yolda karşılaşılabilecek her durumu sınamaz ve kusursuzluk garantisi olarak okunmamalıdır. Üretim testleri, tanımlanmış koşullarda belirli işlevleri doğrular. Araç kullanıma çıktıktan sonra kullanım kılavuzundaki bakım ve güvenlik bilgilerine uymak, fark edilen bir arıza veya uyarıyı yetkili bakım kanalına iletmek önemini korur.
Bir uygunsuzluk bulunduğunda ne olur?
Bir ölçüm veya işlev testi beklenen sonucu vermediğinde ürünün durumu değerlendirilir. Parça ayrılabilir, yeniden işleme alınabilir, değiştirilebilir veya teknik incelemeye gönderilebilir. Düzeltmeden sonra aynı özellik yeniden kontrol edilir. Sorun tekrarlanıyorsa yalnızca tek parçayı düzeltmek yerine kök neden araştırması yapılabilir: ekipman ayarı, malzeme partisi, iş yöntemi ve operatör talimatı gibi etkenler incelenir.
Bu yaklaşım, hatanın başka ürünlere yayılma olasılığını azaltmayı ve süreci iyileştirmeyi amaçlar. Üretim kayıtları, benzer bir sorunun hangi istasyon veya partiyle ilişkili olduğunu anlamaya katkı verir. Düzeltici faaliyet tamamlandığında ölçüm sonuçlarını ve sonraki üretim verilerini izlemek, çözümün kalıcı olup olmadığını gösterir.
Kalite kontrol neden araç kullanıcısını ilgilendirir?
Gövde ölçülerinin tutarlı olması kapıların ve diğer parçaların yerleşimini; bağlantıların doğru yapılması ekipmanların çalışmasını; elektrik testleri ise farklı sistemlerin birlikte işleyişini etkiler. Süreç içinde bulunan kusurların kaynağında ele alınması, arızalı ürünün ilerlemesini önlemeye yardımcı olur. Standartlaştırılmış kontrol ayrıca farklı üretim partilerinde benzer sonuçlar elde edilmesini destekler.
Yine de üretim kontrolü, aracın kullanım ömrü boyunca bakım gerektirmeyeceği anlamına gelmez. Lastikler, frenler, aydınlatma ve sıvılar kullanım, çevre ve zamanla değişen koşullardan etkilenir. Araç sahibi için doğru yaklaşım, üretim kalitesine güvenmekle birlikte bakım programını izlemek ve olağandışı bir belirtiyi gecikmeden değerlendirmektir.
Kısa özet ve sonraki adım
- Kontrol, malzeme kabulünde başlar; gövde, boya, montaj ve son işlev testleriyle sürer.
- Ölçüm cihazları ve otomasyon tekrarlanabilirliği destekler; kayıtlar parça ve işlem izini korur.
- Uygunsuzluk, düzeltme ve yeniden doğrulama gerektirebilir; tekrarlayan sorunlarda süreç nedeni incelenir.
- Son testlerin kapsamı üretim planına bağlıdır; bu testler düzenli bakımın yerini tutmaz.
Bir otomobilin üretim kalitesini anlamanın en iyi yolu, kontrolü tek bir final incelemesi gibi değil, birbirine bağlı doğrulama adımları olarak görmektir. Araç sahibiyseniz kullanım kılavuzundaki bakım ve uyarı bilgilerini izleyin; araçla ilgili üretim veya teknik bir soruda üretici tarafından sağlanan resmi bilgilere başvurun.
Yasal Uyarı: Araba Kirala web sitesi üzerinde yer alan tüm içerikler, yazılar ve bilgiler yalnızca kullanıcıları bilgilendirme amaçlıdır. Bu adreste paylaşılan hiçbir bilgi kesin tavsiye veya yönlendirme niteliği taşımamaktadır. Sitedeki bilgilerin uygulanması sonucunda doğabilecek doğrudan veya dolaylı zararlardan Araba Kirala Teknoloji A.Ş. ve yazarları sorumlu tutulamaz. Araç kiralama ile ilgili olarak tüm soru ve taleplerini kiralama yapacağınız ofislerimiz üzerinden öğrenebilirsiniz.