Otomotivde Üretim Hattı Esnekliği Nedir? Aynı Tesiste Farklı Araçların Üretimi
Yayın Tarihi: 9 Ekim 2026 • Okuma Süresi: 7 dk. • Son Güncelleme: 9 Ekim 2026
Otomotivde üretim hattı esnekliğinin ne anlama geldiğini, farklı araçların aynı tesiste nasıl üretilebildiğini ve bu yaklaşımın ekipman, parça akışı, iş planlaması ve kalite kontrolle ilişkisini keşfedin.
İçindekiler
- Üretim hattı esnekliği ne demektir?
- Aynı tesiste farklı araçlar nasıl üretilir?
- Ortak mimari ve benzer parçalar
- Programlanabilir ekipman ve değiştirilebilir düzen
- Model ve parça bilgisinin eşleştirilmesi
- Sabit hat ile esnek hat arasındaki fark
- Esnekliğin önemli bileşenleri
- Esnek üretim hangi yararları sağlayabilir?
- Uygulama sırasında karşılaşılan zorluklar
- Çeşitliliğin artmasıyla büyüyen karmaşıklık
- Kaliteyi her varyantta korumak
- Çalışanların güvenliği ve iş düzeni
- Bir üretim hattının esnekliğini nasıl değerlendirirsiniz?
- Özet: Esneklik bir sistem özelliğidir
- Sıkça Sorulan Sorular
Otomotiv üretim hattı esnekliği, bir fabrikanın aynı tesis veya hat üzerindeki ekipman, iş akışı ve parça besleme düzenini farklı araç modellerine ya da donanım seçeneklerine uyarlayabilmesidir. Bu rehberde esnekliğin ne olduğunu, sabit bir üretim düzeninden nasıl ayrıldığını, aynı tesiste farklı araçların hangi hazırlıklarla üretilebildiğini ve bu yaklaşımın kalite ile üretim planlamasına etkisini öğreneceksiniz.
Üretim hattı esnekliği ne demektir?
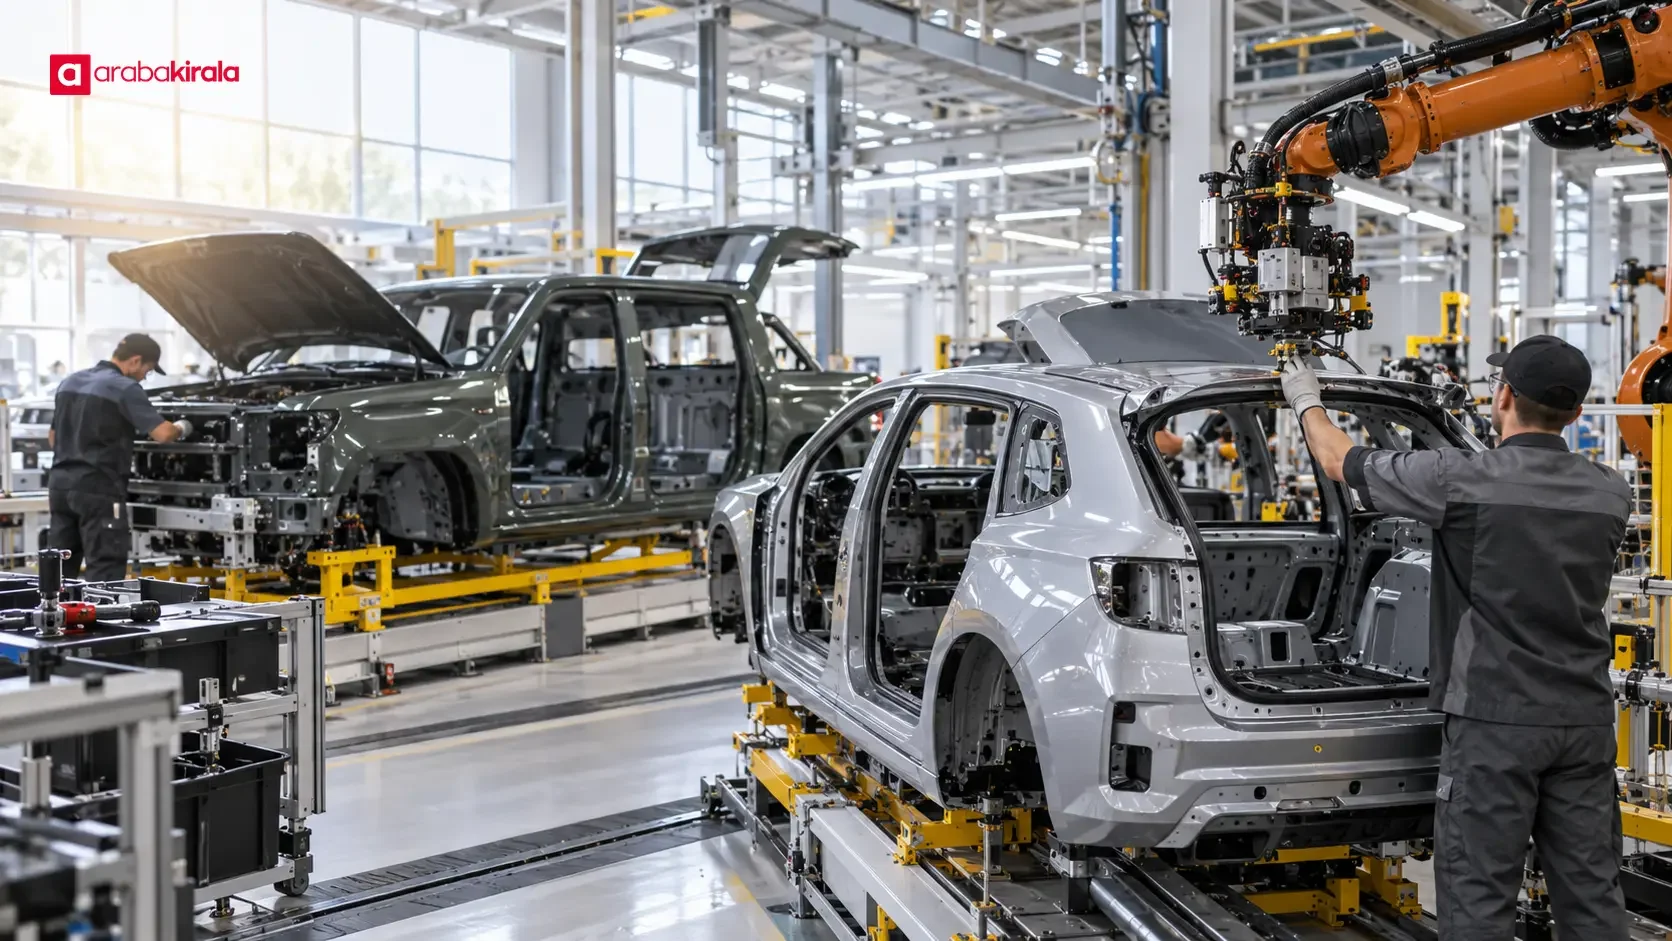
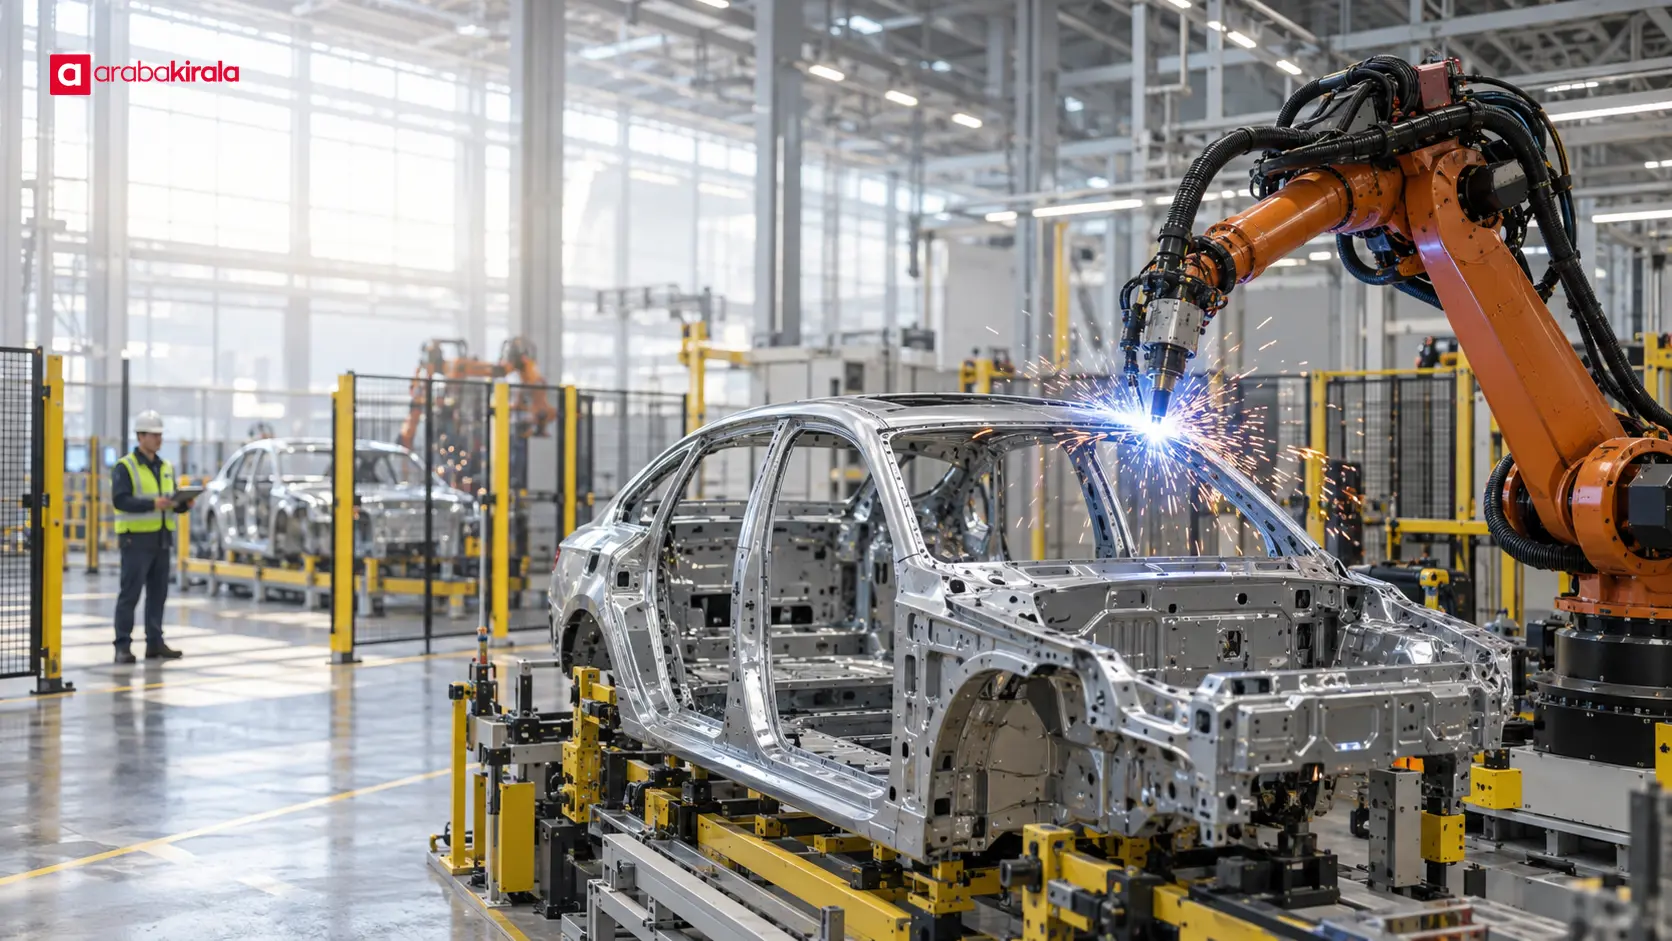
Bir aracın üretimi genellikle presleme, gövde birleştirme, boya, montaj ve son kontroller gibi birbirini izleyen aşamalardan oluşur. Esnek hat, bu aşamalardaki araç ve ekipman akışının belirli farklılıklara uyum sağlayacak biçimde tasarlanmasıdır. Örneğin, aynı temel hat farklı gövde ölçülerini işleyebilir veya bir montaj istasyonu farklı araçlarda gereken parçaları doğru sırayla sunabilir. Esnekliğin kapsamı tesise, kullanılan teknolojiye ve üretilen araç ailesine bağlıdır; her hatta her modelin üretilebileceği anlamına gelmez.
Esneklik yalnızca robotların hareket edebilmesi değildir. Ürünün tasarımından iş istasyonlarının yerleşimine, çalışanların görev düzeninden tedarik edilen parçaların tanımlanmasına kadar birçok unsur birlikte çalışır. Hat, farklı üretim emirlerini tanıyıp her araç için doğru ekipman ve parçayı devreye alabilmelidir. İşin yöntemi değişse bile güvenlik, kalite kontrol ve izlenebilirlik adımları korunmalıdır.
Aynı tesiste farklı araçlar nasıl üretilir?
Ortak mimari ve benzer parçalar
Bir araç ailesindeki modellerin ortak teknik altyapıya veya benzer montaj noktalarına sahip olması üretimi kolaylaştırabilir. Ortak parçalar ve benzer işlem adımları, istasyonların birden fazla araç türüne hizmet etmesine imkân verir. Ancak modeller arasında tasarım farkları varsa, bunlar için uygun fikstür, bağlantı noktası, alet ya da iş talimatı gerekebilir. Ortak altyapı, tüm parçaların veya işlemlerin aynı olduğu anlamına gelmez.
Programlanabilir ekipman ve değiştirilebilir düzen
Robotlar ve otomatik ekipmanlar, farklı ölçü veya parça konumlarına göre programlanabilir. Bazı hatlarda yeniden konumlandırılabilen fikstürler ve modüler istasyonlar kullanılır. Böylece üretim karışımı değiştiğinde tüm hattı baştan kurmak yerine belirli ekipmanlar ayarlanabilir. Bu değişikliklerin planlanması, doğrulanması ve güvenli biçimde uygulanması gerekir; ekipmanın ayar değiştirebilmesi tek başına üretimin anında ve kesintisiz değişeceği anlamına gelmez.
Model ve parça bilgisinin eşleştirilmesi
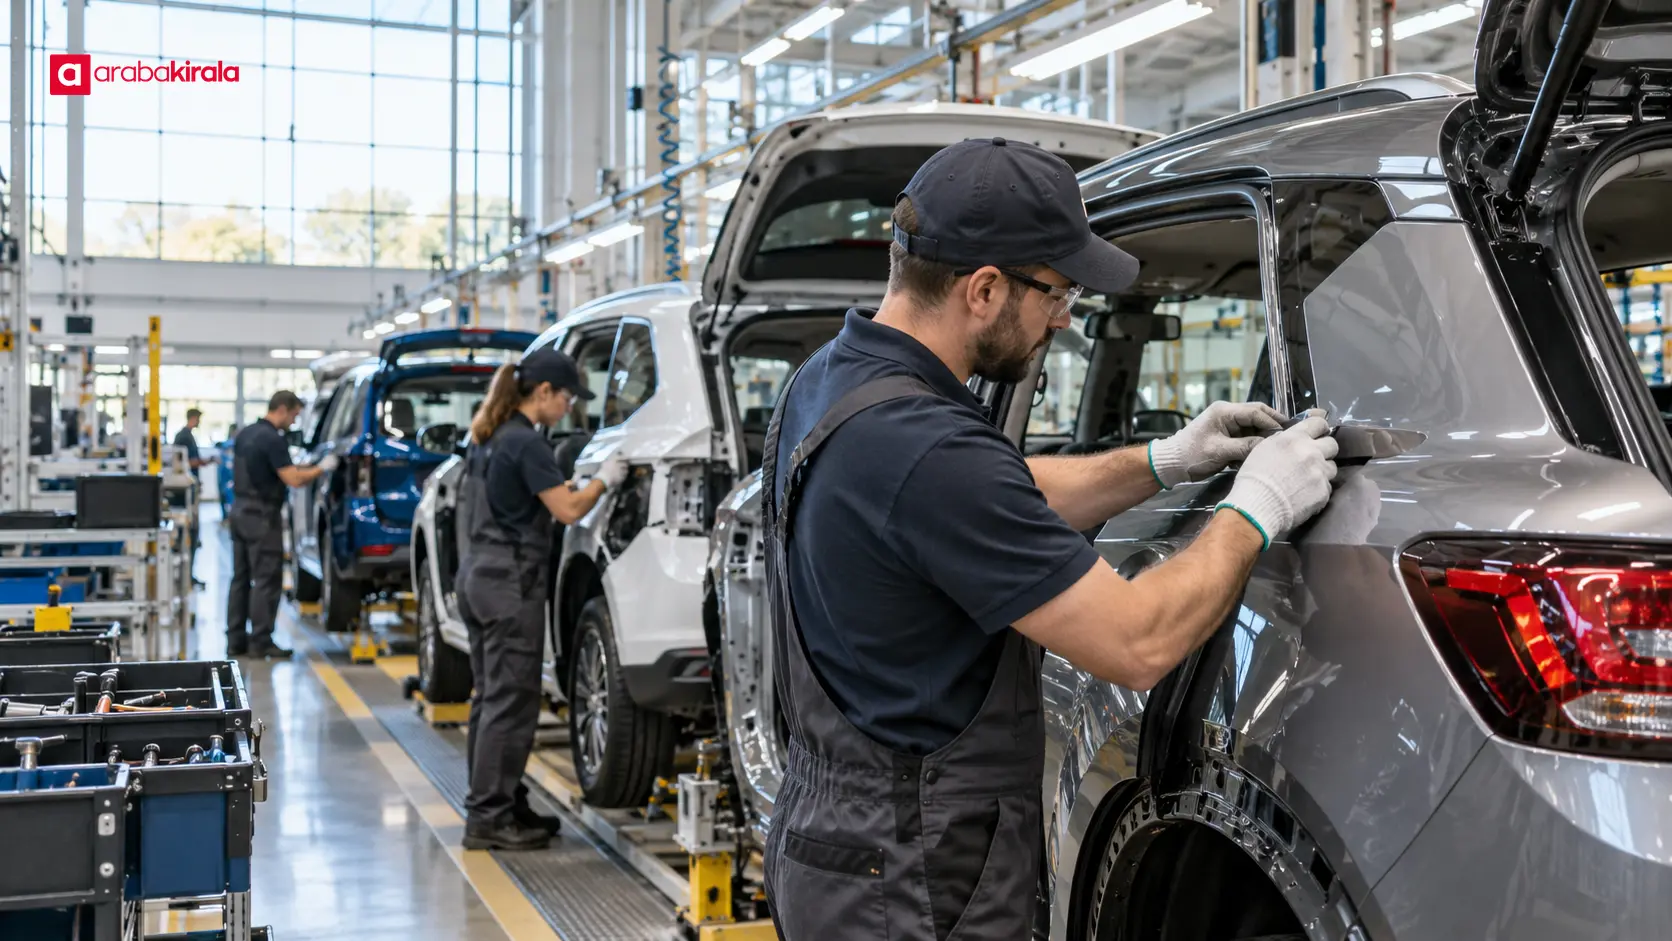
Üretim emri, araç üzerindeki seçenekleri ve ilgili parçaları tanımlayan bilgiyle eşleştirilir. İstasyondaki operatör veya kontrol sistemi, sıradaki aracın hangi işlemlerden geçeceğini bu veriye göre izler. Parçaların doğru araçla buluşması, yanlış montaj riskini azaltmaya yardımcı olur. Bunun için etiketleme, stok yönetimi ve üretim planlama verilerinin güncel ve birbiriyle tutarlı olması önemlidir.
Sabit hat ile esnek hat arasındaki fark
Sabit bir üretim düzeni çoğunlukla tek bir ürün türüne veya sınırlı çeşitliliğe göre optimize edilir. Bu düzen, tekrarlanan işlerin standart ekipmanla yapılmasını kolaylaştırabilir; ürün çeşidi değiştiğinde özel donanım değiştirme veya hattı durdurup yeniden hazırlama ihtiyacı doğabilir. Esnek düzende ise ekipman, istasyonlar veya iş sırası birden fazla ürün seçeneğini destekleyecek şekilde hazırlanır.
Bu iki yaklaşımın her koşulda tek bir üstünlük sıralaması yoktur. Esnekliği artırmak daha karmaşık planlama, daha fazla parça çeşidini yönetme ve çalışanları farklı görevler için eğitme ihtiyacı doğurabilir. Ürün çeşitliliği az ve talep düzenliyse özel amaçlı bir hat daha uygun olabilir. Model ve seçenek çeşitliliği yüksekse uyarlanabilir ekipman ve ortak üretim düzeni yarar sağlayabilir. Seçim; ürün yapısı, yatırım ihtiyacı, üretim hacmi ve kalite hedefleri birlikte değerlendirilerek yapılır.
Esnekliğin önemli bileşenleri
- Ürün tasarımı: Modeller arasındaki ortaklıklar, aynı ekipman ve işlem adımlarından yararlanmayı kolaylaştırabilir.
- Makine ve fikstürler: Ayarlanabilir ya da yeniden yapılandırılabilir ekipman, farklı araçların istasyonlara uyumunu destekler.
- Parça lojistiği: Her araç için gereken parçaların doğru noktaya, doğru sırada ulaştırılması gerekir.
- Üretim yazılımı ve veriler: Üretim emri, araç seçeneği, işlem talimatı ve kalite kaydı birbirine bağlanır.
- Çalışan becerileri: Standart iş talimatları ve eğitim, değişen işlem sırasının doğru uygulanmasına yardımcı olur.
- Kalite ve bakım: Farklı ürün ayarlarının doğrulanması, ekipman durumunun izlenmesi ve uygunsuzlukların erken fark edilmesi gerekir.
Esnek üretim hangi yararları sağlayabilir?
Esnek üretim, tesisin farklı ürünleri aynı altyapıda planlamasına imkân vererek üretim kapasitesinin kullanımını destekleyebilir. Talep araç türleri arasında değiştiğinde üretim karmasını düzenlemek, üretim sistemini yeni ürünlere hazırlamak ve farklı seçenekleri aynı tesiste yönetmek kolaylaşabilir. Ortak ekipman ve süreçlerden yararlanılması, bazı durumlarda yeni model için gereken ayrı altyapı ihtiyacını azaltabilir. Bunlar tasarıma ve uygulamaya bağlı olası yararlardır; otomatik olarak daha düşük maliyet, daha kısa teslim süresi veya daha yüksek kalite garantisi vermez.
Esnekliğin başka bir katkısı, üretim planında değişikliklere yanıt verebilme olanağıdır. Üretim hattı farklı modelleri destekliyorsa, planlama ekibi mevcut kapasiteyi ve parça bulunabilirliğini dikkate alarak sıralamayı güncelleyebilir. Ancak bir parçadaki tedarik sorunu ya da ekipman arızası yine akışı etkileyebilir. Esnek hat, aksaklıkları yok etmez; değişiklikleri yönetmek için daha fazla seçenek sağlayabilir.
Uygulama sırasında karşılaşılan zorluklar
Çeşitliliğin artmasıyla büyüyen karmaşıklık
Daha fazla model, donanım ve parça seçeneği, üretim bilgisinin ve stokların doğru yönetilmesini zorlaştırabilir. Yanlış parçanın hatta gelmesi, iş talimatının güncel olmaması veya bir istasyonun gereken çevrimi karşılayamaması hataya ve gecikmeye yol açabilir. Ürün çeşidini artırmadan önce hat kapasitesi, lojistik rotaları, bilgi sistemleri ve kalite kontrolleri birlikte değerlendirilmelidir.
Kaliteyi her varyantta korumak
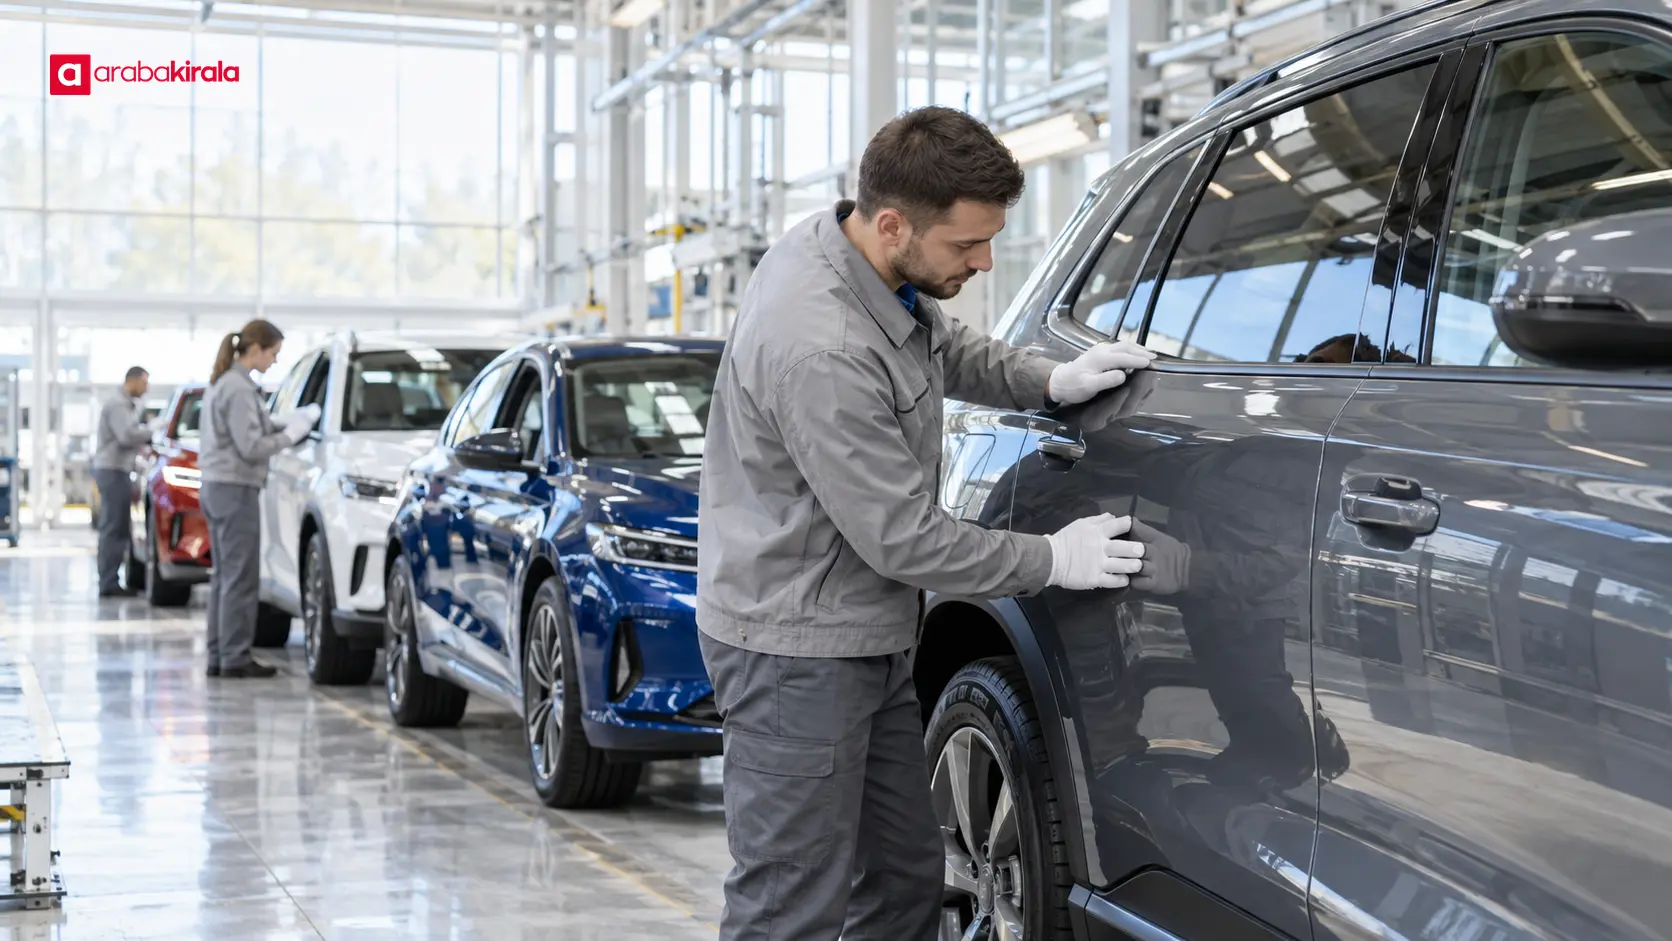
Bir işlem farklı araç türlerinde farklı ayar gerektiriyorsa, ayarın doğru ürüne uygulanması gerekir. Otomatik kontrol, sensör ve kayıt sistemleri bu eşleşmeyi destekleyebilir; ancak süreç tasarımı ve insan kontrolü de önemini korur. Yeni bir model üretime alındığında ekipman uyumu, iş adımları ve kontrol noktaları doğrulanmalıdır. Hata tespit edildiğinde üretim akışındaki ilgili araçların izlenebilir olması, sorunun sınırlandırılmasına yardımcı olur.
Çalışanların güvenliği ve iş düzeni
Değişen üretim görevleri, farklı alet kullanımı veya istasyon hareketi gerektirebilir. Bu nedenle talimatlar açık olmalı, çalışanlar görev için gerekli eğitimi almalı ve koruyucu düzenekler her ürün seçeneğinde işlevini sürdürmelidir. Esneklik, güvenlik kontrollerinin gevşetilmesi anlamına gelmez. Yeni ekipman veya iş yöntemi devreye alındığında risk değerlendirmesi ve çalışma alanı düzeni gözden geçirilir.
Bir üretim hattının esnekliğini nasıl değerlendirirsiniz?
Bir tesisin yalnızca birden fazla model ürettiğine bakmak yeterli değildir. Değerlendirmede hangi modellerin aynı hatta üretildiği, değişim için ne tür ekipman hazırlığı gerektiği, parça akışının nasıl yönetildiği ve kalite kontrollerinin nasıl uygulandığı anlaşılmalıdır. Karşılaştırma yaparken de sadece otomasyon oranını ölçüt almak yanıltıcı olabilir; çalışan becerisi, planlama sistemi ve tedarik zinciri de esnekliğin parçasıdır.
- Hat hangi araç ailelerini ve hangi üretim varyantlarını destekliyor?
- Model değişimi için hangi ekipman, fikstür veya program ayarları gerekiyor?
- Doğru parçanın doğru araca ulaştığı nasıl doğrulanıyor?
- Yeni model veya donanım seçeneği devreye alınırken hangi kalite kontrolleri yapılıyor?
- Talep veya parça akışı değiştiğinde üretim sırası nasıl güncelleniyor?
- Çalışanların farklı iş adımları için eğitimi ve güvenlik kontrolleri nasıl sürdürülüyor?
Özet: Esneklik bir sistem özelliğidir
Otomotivde üretim hattı esnekliği, aynı tesiste farklı araçların üretilebilmesini sağlayan ekipman, ürün tasarımı, parça lojistiği, iş planlama ve kalite kontrol düzeninin birlikte uyum göstermesidir. Esnek hatlar ürün çeşitliliğini ve plan değişikliklerini yönetmeye yardımcı olabilir; buna karşılık veri, eğitim, bakım ve kalite süreçlerinin de aynı çeşitliliği desteklemesi gerekir. Bir üretim tesisini incelerken hangi araç gruplarını ürettiğine ek olarak, model değişimini nasıl yönettiğini ve her varyantta doğru parça ile kalite kontrolün nasıl sağlandığını araştırın.
Sıkça Sorulan Sorular
Aynı üretim hattında her tür araç üretilebilir mi?
Hayır. Bir hattın hangi araçları üretebileceği ekipman kapasitesine, gövde ve montaj tasarımına, üretim yöntemine ve tesisin teknik düzenine bağlıdır. Esnek bir hat bile belirli ürün aileleri ve tanımlı varyantlarla sınırlı olabilir.
Esnek üretim hattı ile otomatik üretim hattı aynı şey midir?
Hayır. Otomasyon, işlemlerin makineler veya kontrol sistemleriyle yapılma derecesini anlatır. Esneklik ise hattın farklı ürünlere veya iş koşullarına uyum sağlayabilme kapasitesidir. Bir hat yüksek otomasyona sahip olup dar bir ürün grubuna ayrılmış olabilir; daha az otomatik bir düzen de farklı görevleri destekleyebilir.
Farklı modeller üretim sırasında nasıl ayırt edilir?
Üretim emri ve araç kimliği, ilgili iş talimatı ve parça bilgisiyle eşleştirilir. Tesisler bu eşleştirmeyi yazılım, etiket, tarama veya otomatik tanıma sistemleriyle yürütebilir. Kullanılan yöntem fabrikaya göre değişir; amaç yanlış parçanın veya işlemin uygulanmasını önlemektir.
Ortak platform kullanmak üretim hattını otomatik olarak esnek yapar mı?
Ortak platform, modeller arasında bazı yapısal veya teknik ortaklıklar sağlayabilir ve üretimde ortak ekipman kullanımını kolaylaştırabilir. Ancak fikstür, montaj adımları, parça lojistiği ve kalite kontrol düzeni ayrıca uyarlanmalıdır. Bu nedenle platform ortaklığı esneklik için tek başına yeterli değildir.
Esnek üretim kaliteyi düşürür mü?
Esnekliğin kendisi kaliteyi belirlemez. Her model için doğru ayarlar, parçalar ve kontrol adımları tanımlanmışsa farklı araçların aynı tesiste üretilmesi kalite hedefleriyle bağdaştırılabilir. Süreç değişikliklerinin doğrulanmaması veya parça eşleşmesinin aksaması ise hata riski yaratabilir.
Esnekliğin üretici açısından en önemli faydası nedir?
Tek bir fayda her tesis için aynı değildir. Üretici, ürün karmasını talebe göre düzenleme, ortak altyapıdan yararlanma veya yeni modelleri mevcut üretim ağına dahil etme olanağı kazanabilir. Sonuç; yatırım, kapasite, tedarik ve üretim planlama koşullarına göre değişir.
Yasal Uyarı: Araba Kirala web sitesi üzerinde yer alan tüm içerikler, yazılar ve bilgiler yalnızca kullanıcıları bilgilendirme amaçlıdır. Bu adreste paylaşılan hiçbir bilgi kesin tavsiye veya yönlendirme niteliği taşımamaktadır. Sitedeki bilgilerin uygulanması sonucunda doğabilecek doğrudan veya dolaylı zararlardan Araba Kirala Teknoloji A.Ş. ve yazarları sorumlu tutulamaz. Araç kiralama ile ilgili olarak tüm soru ve taleplerini kiralama yapacağınız ofislerimiz üzerinden öğrenebilirsiniz.