Otomotivde Dijital Kalite Kontrol ve Parça İzlenebilirliği
Yayın Tarihi: 11 Ekim 2026 • Okuma Süresi: 8 dk. • Son Güncelleme: 11 Ekim 2026
Otomotiv üretiminde dijital kalite kontrolün ölçüm, veri bütünlüğü ve parça izlenebilirliğiyle nasıl çalıştığını; üreticilerin süreçleri değerlendirirken nelere bakabileceğini anlatan kapsamlı rehber.
İçindekiler
- Dijital kalite kontrol neyi değiştirir?
- Ölçüm, kontrol ve karar arasındaki fark
- Parça izlenebilirliği nasıl işler?
- Kalite verisi üretim hattında nasıl toplanır?
- İstatistiksel süreç izleme ve sapma yönetimi
- Dijital sistemleri değerlendirirken bakılacak noktalar
- İnsan faktörü ve güvenilir kayıt
- Veriyi iyileştirme döngüsüne dönüştürmek
- Sonuç: Üretim süreci için somut sonraki adımlar
- Sıkça Sorulan Sorular
Otomotivde dijital kalite kontrol, bir parçanın ya da üretim adımının belirlenmiş teknik ölçütlere uygunluğunu ölçüm cihazları, yazılımlar ve kayıtlı üretim verileriyle değerlendirme yaklaşımıdır. Parça izlenebilirliği ise ürünün hangi malzeme, parti ve işlem adımlarından geçtiğinin geriye dönük anlaşılmasını sağlar. Bu rehberde iki kavramın farkını, üretim hattında nasıl birlikte çalıştıklarını, hangi verilerin anlamlı olduğunu ve bir kalite sistemini değerlendirirken sorulabilecek somut soruları öğreneceksiniz.
Dijital kalite kontrol neyi değiştirir?
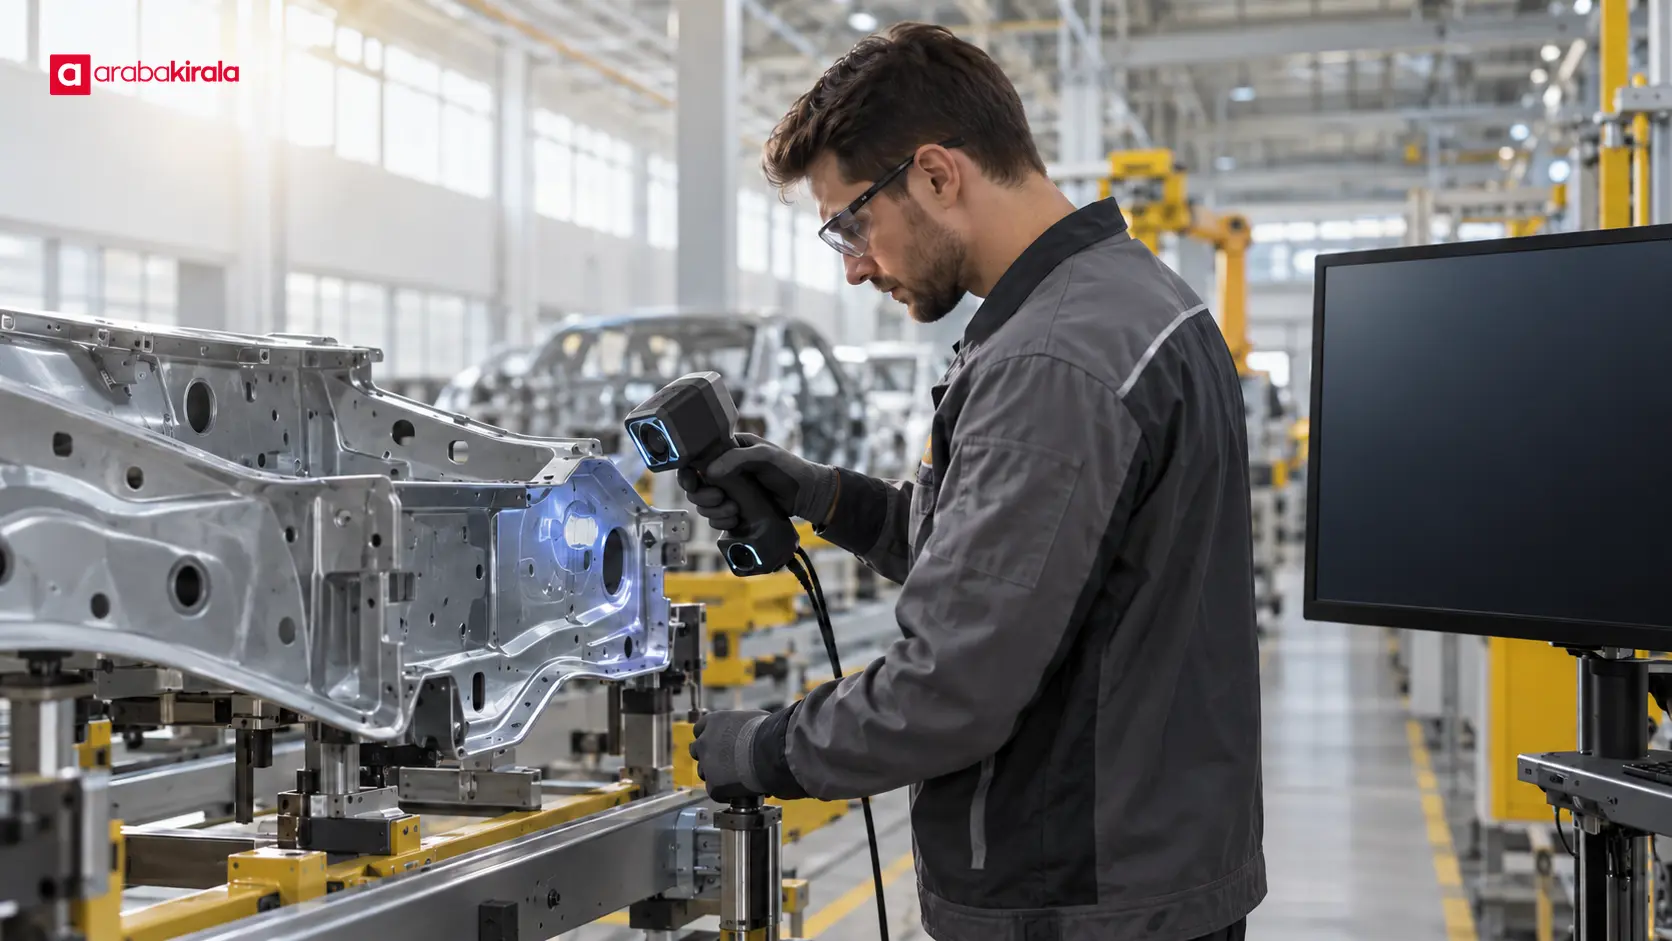
Kalite kontrolün temel amacı değişmez: ürünün tasarım ve üretim gereklerine uygunluğunu değerlendirmek. Dijital yöntem, ölçümün nasıl alındığını, sonucunun nasıl kaydedildiğini ve üretim süreciyle nasıl ilişkilendirildiğini değiştirir. Örneğin ölçüm cihazı bir değeri elektronik kayda aktarabilir; bu kayıt parça kimliği, zaman damgası, istasyon ve ölçüm ekipmanı bilgisiyle ilişkilendirilebilir. Böylece sonuç yalnızca kâğıttaki tek bir sayı olarak kalmaz, üretim bağlamı içinde incelenebilir.
Bu yaklaşım manuel kontrolün her durumda ortadan kalktığı anlamına gelmez. Operatör görsel inceleme yapabilir, numune ölçebilir veya otomatik sistemin verdiği sonucu doğrulayabilir. Otomasyon tekrarlı ölçümlerde hız ve tutarlılık sağlayabilir; ancak ölçüm yönteminin doğru seçilmesi, cihazın uygun durumda tutulması ve verinin doğru parçaya bağlanması gerekir. Dijital kayıt da tek başına parçanın iyi olduğunu kanıtlamaz; kullanılan ölçüt, ölçüm güvenilirliği ve karar süreci birlikte önem taşır.
Ölçüm, kontrol ve karar arasındaki fark
Ölçüm, bir özelliğe sayısal değer atama işlemidir. Kontrol, bu değeri geçerli teknik gereklilikle karşılaştırır. Karar ise parçanın veya sürecin nasıl ele alınacağını belirler. Bu üç adımın karıştırılmaması, dijital kalite kayıtlarını doğru yorumlamaya yardımcı olur. Örneğin bir çap değeri kaydedilmiş olabilir; bunun kabul ölçütü içinde olup olmadığı, hangi ölçüm belirsizliğiyle elde edildiği ve sapma halinde hangi incelemenin başlatıldığı ayrı bilgilerdir.
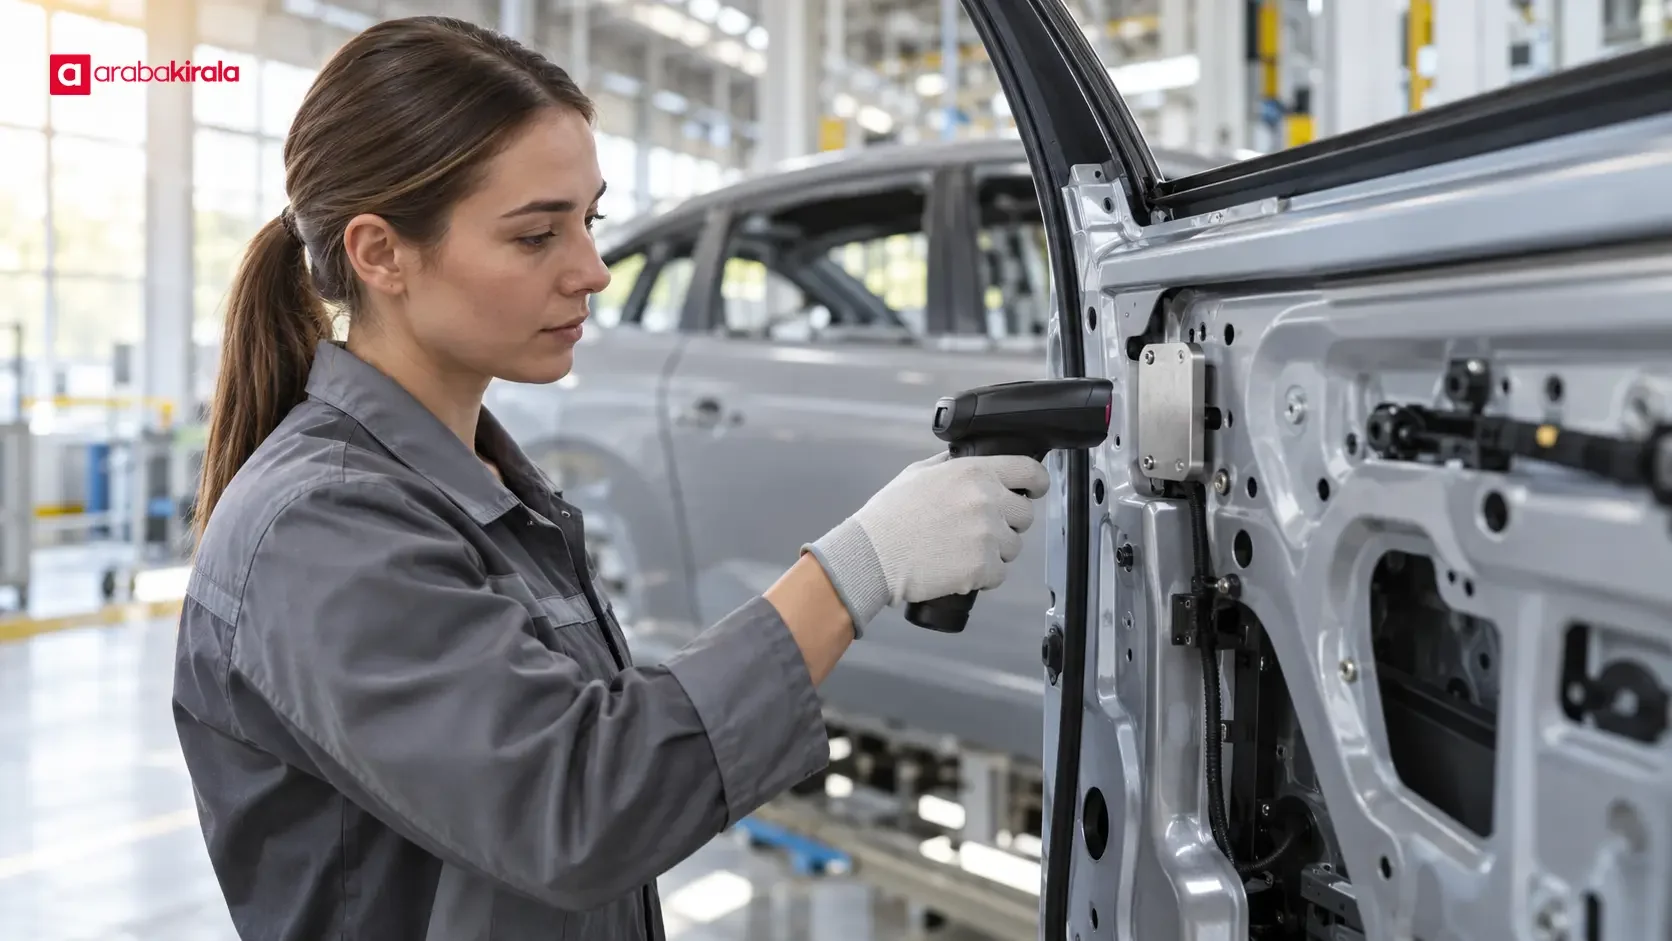
Üretimde kullanılan kontrol yöntemleri parçaya ve özelliğe göre değişir. Temaslı ölçüm cihazları, optik sistemler, kamera tabanlı inceleme, tork izleme ve işlev testleri farklı türde veriler üretir. Bir kamera yüzey kusurunu sınıflandırabilirken, koordinat ölçüm sistemi geometrik özellikleri inceleyebilir. Bir montaj istasyonundaki tork kaydı ise bağlantı işleminin belirlenmiş süreç aralığında yapılıp yapılmadığına dair kanıt sağlar; tek başına bütün montaj kalitesini göstermez.
Parça izlenebilirliği nasıl işler?
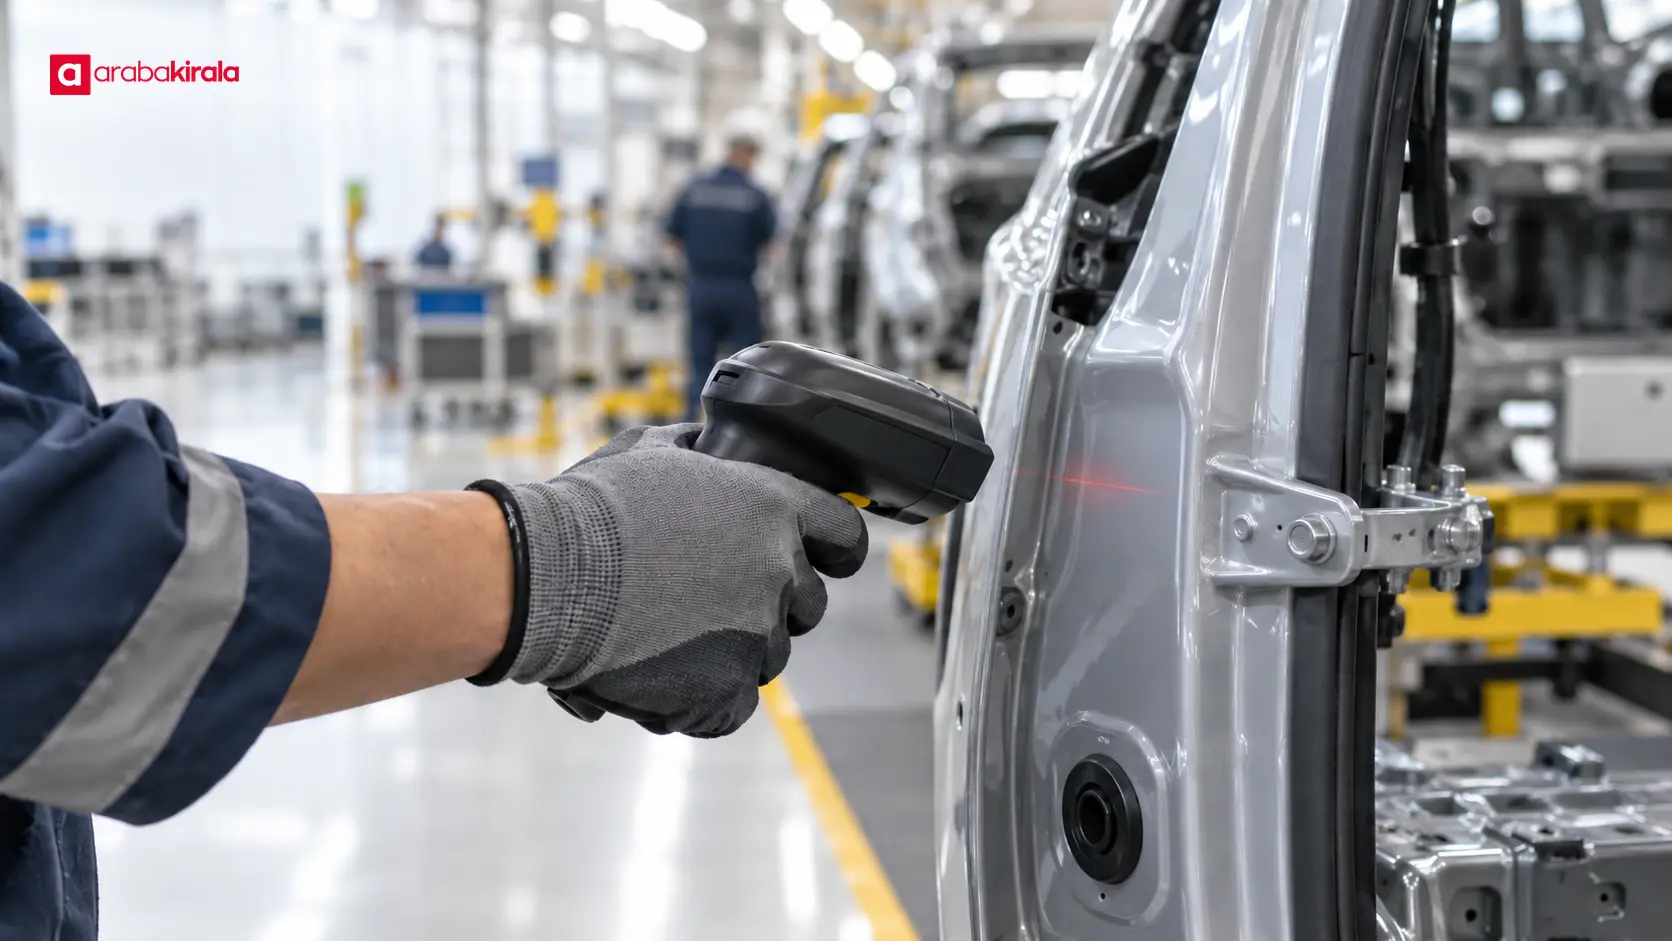
İzlenebilirlik, bir parçanın kimliğini ve üretim geçmişindeki ilişkileri kayıt altına alır. Kimlik; parça numarası, seri numarası, lot veya parti gibi yöntemlerle kurulabilir. Hangi tanımlayıcının kullanıldığı ürünün niteliğine, üretim düzenine ve müşterinin gerekliliklerine bağlıdır. Kod, etiket, doğrudan parça işaretlemesi ya da dijital üretim emri üzerinden kayıt yapılabilir. Önemli olan, tanımlayıcının üretim boyunca tutarlı biçimde okunması ve ilgili kayıtlarla eşleştirilmesidir.
Bir üretim geçmişi, kullanılan malzeme partisini, işlem istasyonlarını, kontrol sonuçlarını, yeniden işlem adımlarını ve ilgili zaman bilgilerini içerebilir. Her süreç aynı ayrıntı düzeyinde kayıt tutmaz; hangi verinin gerekli olduğu risk, tasarım ve müşteri gereklilikleriyle belirlenir. İzlenebilirlik bir arıza veya sapma incelenirken etkilenen ürün grubunun sınırlarını anlamaya yardımcı olabilir. Böylece inceleme, yalnızca belirli bir istasyona mı yoksa belirli bir malzeme partisine mi odaklanmalı sorusuna veriyle yaklaşılır.
Kalite verisi üretim hattında nasıl toplanır?
Birçok tesiste kalite verisi farklı kaynaklardan gelir: ölçüm cihazları, kamera sistemleri, test tezgâhları, operatör girişleri ve üretim ekipmanları. Bu kaynakların aynı parçayla ilişkilendirilmesi için ortak kimlikler ve zaman bilgileri gerekir. Parça kodu yanlış okunursa, saatler senkron değilse veya kayıt elle yanlış girilirse, teknik olarak doğru bir ölçüm bile yanlış üretim kaydına bağlanabilir. Bu nedenle veri toplama tasarımında yalnızca sensör veya yazılım seçimine değil, iş akışına ve hata önleme adımlarına da bakılır.
Bir kontrol planı, hangi özelliğin hangi aşamada, hangi yöntemle ve ne sıklıkta ölçüleceğini tanımlar. Kontrol planı, ölçümün tekrarlanabilirliğini sağlayacak talimatlarla desteklenmelidir. Ekipman durumu ve ölçüm yöntemi değiştiğinde kayıtların yorumlanabilirliği etkilenebilir. Örneğin farklı bir ölçüm fikstürü veya yazılım sürümü kullanıldıysa, bu değişikliklerin kayda alınması analiz sırasında sonuçların karşılaştırılmasını kolaylaştırır.
İstatistiksel süreç izleme ve sapma yönetimi
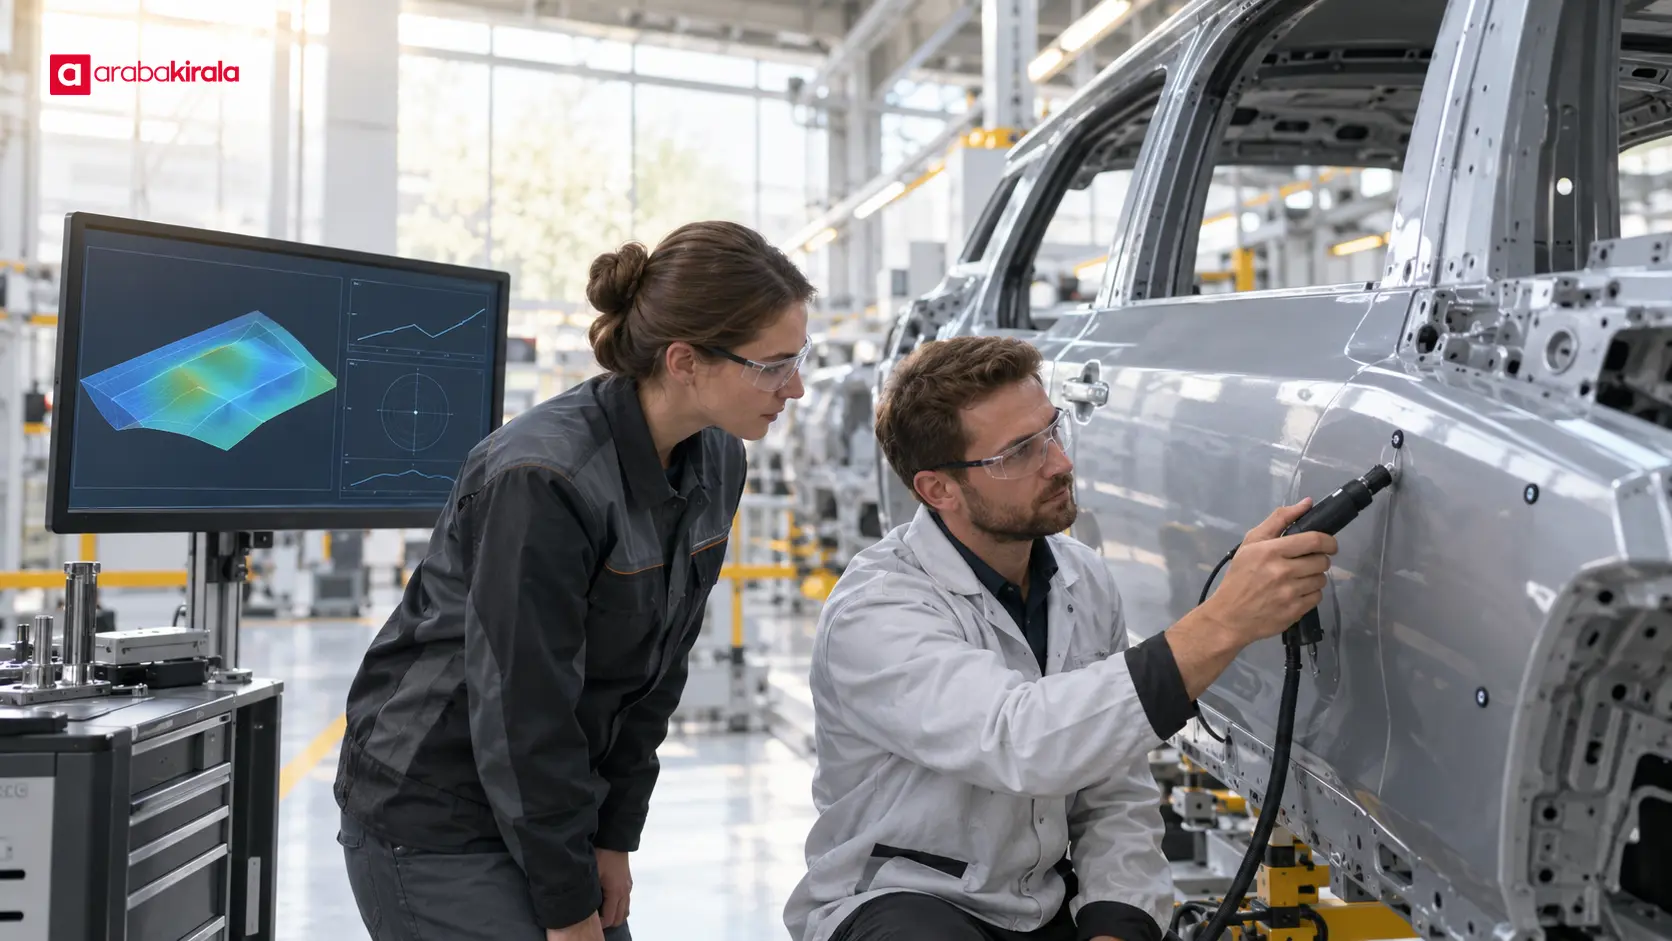
Süreç izleme, tek tek parçaların sonuçlarını değerlendirmenin yanında zaman içindeki değişimi inceleyebilir. Kontrol grafikleri gibi yöntemler ölçümlerdeki eğilimleri veya olağandışı değişimleri görünür kılmaya yardımcı olur. Bu grafiklerde kontrol sınırları ile ürünün teknik toleransları aynı kavram değildir: tolerans, ürün şartını; kontrol sınırları ise süreç verisinin istatistiksel davranışını değerlendirmeye yarar. Süreç istikrarlı görünse bile ürün gerekliliklerini karşılamayabilir; teknik sınırlar içinde kalan ölçümler de süreçte oluşan değişimi gizleyebilir.
Bir sapma görüldüğünde önce ilgili ölçümün geçerliliği ve parça kimliği kontrol edilir. Ardından etkilenen zaman aralığı, makine veya istasyon, malzeme partisi ve diğer ilgili kayıtlar incelenebilir. Sorunun kaynağı belirlenmeden yalnızca alarmı kapatmak, tekrar riskini çözmez. Düzeltici işlem, nedenin giderildiğini ve sonucun yeniden doğrulandığını gösterecek şekilde kayda alınmalıdır. Bu aşamalar, kalite ekiplerinin üretimle birlikte çalışmasını ve gerekli durumlarda etkilenen ürünleri tanımlamasını destekler.
Dijital sistemleri değerlendirirken bakılacak noktalar
Bir kalite sisteminin değeri ekrandaki veri miktarıyla değil, kararları ne kadar güvenilir desteklediğiyle anlaşılır. Üretici veya tedarikçi değerlendirmesinde şu başlıklar açıklığa kavuşturulabilir:
- Parça kimliği: Her ölçümün doğru parçaya, partiye veya üretim emrine bağlandığı nasıl doğrulanıyor?
- Ölçüm yöntemi: Kullanılan cihaz ve yöntem, incelenen özelliğe uygun mu; ölçüm tekrarlanabilirliği nasıl takip ediliyor?
- Veri bütünlüğü: Kayıtlardaki değişiklikler, kullanıcı işlemleri ve ekipman bilgileri izlenebilir mi?
- Sapma süreci: Uygunsuz sonuç geldiğinde kim değerlendiriyor, hangi kayıtlar korunuyor ve yeniden doğrulama nasıl yapılıyor?
- Sistem bağlantıları: Ölçüm, üretim ve malzeme kayıtları ortak tanımlayıcılarla ilişkilendiriliyor mu?
- İnsan denetimi: Otomatik kararların sınırları neler ve istisnalar nasıl ele alınıyor?
Bu sorular, belirli bir yazılım veya ekipmanın her tesiste aynı sonucu vereceğini varsaymadan süreç olgunluğunu anlamaya yarar. Sistem değişikliği, yeni ürün veya farklı üretim hattı için doğrulama kapsamı da yeniden değerlendirilmelidir. Verinin kim tarafından görülebildiği, ne kadar süre tutulduğu ve kayıtların yedeklenme yöntemi kalite süreçlerinin yanı sıra bilgi yönetimi açısından da önemlidir.
İnsan faktörü ve güvenilir kayıt
Dijitalleşme operatörlerin ve kalite uzmanlarının rolünü ortadan kaldırmaz. Operatörün doğru parçayı seçmesi, ölçüm yüzeyini hazırlaması ve olağandışı durumu bildirmesi sonucun güvenilirliğini etkiler. Kullanıcı arayüzü anlaşılır değilse, yanlış seçim veya eksik kayıt ihtimali artar. Eğitim, iş talimatlarının güncel tutulması ve görevlerin açık tanımlanması bu nedenle teknik sistem kadar önemlidir.
Otomatik görsel inceleme sistemlerinde aydınlatma, kamera konumu, parça yüzeyi ve algoritmanın tanıdığı kusur türleri sonucu etkileyebilir. Sistemin hangi koşullarda karar verdiği ve hangi durumların insan incelemesine yönlendirildiği açıklanmalıdır. Üretim koşulları değiştiğinde performansın tekrar değerlendirilmesi gerekir. Bu, yapay zekâ veya otomasyon kullanılan her çözümün hatasız olduğu anlamına gelmediğini, ölçüm sisteminin de kontrol edilmesi gerektiğini gösterir.
Veriyi iyileştirme döngüsüne dönüştürmek
Kalite kayıtları yalnızca denetim veya raporlama için saklanırsa, üretim iyileştirmesine katkısı sınırlı kalır. Tekrarlayan sapmaların hangi ürün, istasyon, vardiya veya malzeme bilgisiyle ilişkili olduğunu incelemek, nedenleri araştırmaya başlangıç noktası sunar. İlişki bulunması tek başına nedensellik kanıtı değildir; saha incelemesi, ölçüm doğrulaması ve kontrollü değerlendirme gerekir. Bulgular, iş talimatı veya ekipman bakım planında değişiklik gerektiriyorsa değişiklik sonrası sonuçlar da izlenmelidir.
İyi tasarlanmış bir gösterge panosu az sayıda anlamlı ölçüt sunar: uygunsuzluk türlerinin dağılımı, tekrar işleme eğilimi, ölçüm sonuçlarının zamana göre değişimi veya açık aksiyonların durumu gibi. Her ölçütün tanımı, kapsamı ve güncellenme biçimi açık olmalıdır. Farklı ekipler aynı metriği farklı şekilde hesaplıyorsa, karşılaştırma yanıltıcı olur. Görselleştirme, teknik değerlendirmeyi kolaylaştırmalı; eksik veriyi veya belirsiz tanımları saklamamalıdır.
Sonuç: Üretim süreci için somut sonraki adımlar
Otomotivde dijital kalite kontrol, ölçüm sonuçlarını doğru ürün ve üretim adımlarıyla ilişkilendirip kullanılabilir hale getirir. Parça izlenebilirliği, ürün geçmişinin gerektiğinde incelenmesini sağlar; ancak bunun için kimliklerin tutarlı, kayıtların güvenilir ve sapma yönetiminin tanımlı olması gerekir. Başlangıç için bir kritik ürün özelliği seçin, mevcut ölçüm ve kayıt akışını baştan sona haritalayın, kimlik eşleştirme ve hata noktalarını belirleyin, ardından küçük kapsamlı bir doğrulama yapın. Sonraki adımda sonuçları üretim, kalite ve bilgi sistemleri ekipleriyle birlikte gözden geçirerek ölçekleme kararını kanıta dayandırın.
Sıkça Sorulan Sorular
Dijital kalite kontrol ile otomatik kalite kontrol aynı şey midir?
Hayır. Dijital kalite kontrol, verinin elektronik olarak ölçülmesi, kaydedilmesi veya analiz edilmesini kapsar. Otomatik kalite kontrol ise bazı ölçüm ya da karar adımlarının insan müdahalesi olmadan yapılmasını anlatır. Dijital bir sistem manuel doğrulama içerebilir; otomatik bir sistem de ürettiği sonuçları dijital kayda aktarabilir.
Parça izlenebilirliği için her parçaya seri numarası vermek gerekir mi?
Her üretim düzeni için tek bir tanımlama yöntemi uygun değildir. Seri numarası tekil ürünü, lot veya parti bilgisi ise bir grup parçayı tanımlayabilir. Gerekli ayrıntı, ürünün riskine, üretim sürecine ve müşteri gerekliliklerine göre belirlenir.
Bir ölçümün dijital kaydedilmesi sonucun doğru olduğunu gösterir mi?
Hayır. Kayıt, ölçüm sonucunun saklandığını gösterir; doğruluk için uygun yöntem, çalışır durumdaki ekipman, doğru parça eşleştirmesi ve tanımlı kabul ölçütleri gerekir. Ölçüm sisteminin performansı ayrıca değerlendirilmelidir.
Kontrol sınırları ürün toleransıyla aynı mıdır?
Değildir. Ürün toleransı parçanın teknik gerekliliğini belirtir. Kontrol sınırları ise süreç ölçümlerinin istatistiksel davranışını izlemeye yardımcı olur. İkisi farklı soruları yanıtlar ve birlikte yorumlanabilir.
İzlenebilirlik bir kalite sorununu önler mi?
İzlenebilirlik tek başına kusuru önlemez. Sorun ortaya çıktığında hangi ürünlerin, malzemelerin veya işlem adımlarının etkilenmiş olabileceğini bulmayı kolaylaştırır. Önleme için neden analizi ve süreçte uygun düzeltmeler gerekir.
Bir dijital kalite kontrol sistemine nereden başlanmalı?
Önce ölçümü ve izlenebilirliği önemli olan sınırlı bir ürün özelliği belirleyin. Mevcut kontrol planını, cihazı, parça kimliğini ve kayıt akışını inceleyin. Küçük ölçekte doğrulama yapıp veri kalitesini ve kullanıcı iş akışını gözden geçirdikten sonra kapsamı genişletin.
Yasal Uyarı: Araba Kirala web sitesi üzerinde yer alan tüm içerikler, yazılar ve bilgiler yalnızca kullanıcıları bilgilendirme amaçlıdır. Bu adreste paylaşılan hiçbir bilgi kesin tavsiye veya yönlendirme niteliği taşımamaktadır. Sitedeki bilgilerin uygulanması sonucunda doğabilecek doğrudan veya dolaylı zararlardan Araba Kirala Teknoloji A.Ş. ve yazarları sorumlu tutulamaz. Araç kiralama ile ilgili olarak tüm soru ve taleplerini kiralama yapacağınız ofislerimiz üzerinden öğrenebilirsiniz.